English
 русский
 Português
 Français


 Lire la suite
Catégorie de produit
NOUVELLE catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86-21-57560276
Actualités connexes
- Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
- Échangeur de chaleur tube dans tube : performances thermiques et exigences de processus
- Stérilisateur UHT automatique : exigences clés en matière de contrôle de la température et des processus
- Comment la sélection des matériaux affectent la qualité des skids de bioprocédés : guide d'ingénierie de l'acheteur
Échangeur de chaleur sanitaire : matériau clé, finition de surface et exigences hygiéniques
Content
- 1 Qu'est-ce qu'un échangeur de chaleur sanitaire
- 2 Exigences matérielles : 316L d’abord, alternatives si nécessaire
- 3 Finition de surface : là où la nettoyabilité est décidée
- 4 Conception hygiénique : drains, joints et jambes mortes
- 5 Soudures et passivation : la finition s'étend à chaque joint
- 6 Guide de sélection pour les obligations alimentaires et biopharmaceutiques
- 7 Foire aux questions
- 7.1 Quelle est la différence entre la finition de surface Ra 0,8 um et Ra 0,4 um ?
- 7.2 L’électropolissage est-il toujours meilleur que le polissage mécanique ?
- 7.3 Pourquoi utiliser un échangeur thermique à double plaque en biopharmaceutique ?
- 7.4 Les échangeurs de chaleur sanitaires nécessitent-ils une homologation EHEDG ou 3-A ?
Une usine laitière a un jour retracé un échec de validation CIP à un échangeur de chaleur sanitaire qui avait l'air propre mais qui avait été fourni avec un polissage mécanique Ra 0,8 um et des joints boulonnés non affleurants. Le devoir thermique était correct ; le devoir d’hygiène ne l’était pas. Pour les producteurs de produits alimentaires, de boissons et biopharmaceutiques, un échangeur de chaleur sanitaire est défini par trois caractéristiques contrôlées : le matériau, la finition de surface et la conception hygiénique.
La définition pratique : un échangeur de chaleur sanitaire est un dispositif de transfert de chaleur conçu pour la nettoyabilité, la vidange et le contrôle de la contamination. Chaque surface mouillée, soudure, joint et connexion doit résister aux produits chimiques CIP agressifs et à une exposition thermique répétée sans se dégrader.
Ra 0,4 um Spécification typique de contact avec un produit biopharmaceutique ; Le devoir de contact alimentaire commence généralement à Ra 0,8 um.
Qu'est-ce qu'un échangeur de chaleur sanitaire
La réponse courte : un échangeur de chaleur sanitaire est une unité de transfert de chaleur en boucle fermée dont les surfaces en contact avec le produit sont nettoyables, drainables et résistantes à la corrosion de par leur conception. Il est conçu pour faire face au pire des cas – biofilm, tartre, résidus chimiques – et ne fonctionne pas de manière idéale.
Cette exigence modifie la géométrie et les connexions avant de modifier le calcul thermique. Les pinces hygiéniques remplacent les brides boulonnées sur les lignes alimentaires, les conceptions à double plaque tubulaire séparent le produit de l'utilité dans le domaine pharmaceutique et les joints affleurent le chemin d'écoulement.
- Pasteurisation du lait, du jus et de l'œuf liquide
- Lignes de stérilisation à très haute température
- Boucles d'eau de refroidissement pour injection
- Chauffer les solutions CIP à la bonne température de contact
- Enveloppe de fermentation et refroidissement des récoltes dans les bioprocédés
La conception hygiénique signifie qu'un composant peut être nettoyé sans démontage, vidé sans accumulation et inspecté sans aucun doute.
Exigences matérielles : 316L d’abord, alternatives si nécessaire
L'acier inoxydable de type 316L est le matériau mouillé par défaut pour les échangeurs de chaleur sanitaires. La limite de faible teneur en carbone, maximale de 0,03 %, empêche la précipitation de carbure hors des zones de soudure affectées par la chaleur, tandis que la teneur en chrome (16 à 18 %), en nickel (10 à 14 %) et en molybdène (2 à 3 %) offre une résistance aux chlorures présents dans les produits chimiques CIP et désinfectants courants.
Si les niveaux de chlorure dépassent l'exposition normale au CIP (boucles de refroidissement côtières ou service de saumure, par exemple), le 316L peut se piquer. Les nuances d'alliage 904L et duplex ajoutent du nickel et du molybdène pour une meilleure résistance à la corrosion localisée ; le titane gère l'eau de mer mais modifie les attentes en matière de soudage et de coûts.
| Alliage | Caractéristique clé | Prestation typique | Coût relatif |
| 304L | Base chrome-nickel | Flux utilitaires à faible teneur en chlorure | Faible |
| 316L | Ajout de molybdène | CIP, produits alimentaires, boucles WFI | Modéré |
| 904L / Recto-verso | Nickel et molybdène supérieurs | Saumure riche en chlorure | Élevé |
| Titane | Résistance exceptionnelle au chlorure | Refroidissement à l'eau de mer | Élevéest |
Les matériaux des joints méritent le même examen minutieux que le métal. L'EPDM gère les cycles CIP caustiques chauds, le PTFE résiste aux oxydants agressifs et le FKM convient au service à haute température. Un échangeur n’est aussi hygiénique que son joint le plus faible.
Règle de sélection des matériaux : choisissez l'alliage pour l'agent nettoyant, pas seulement pour le produit. Les cycles chauds de l'acide caustique, nitrique et peracétique exposent les surfaces métalliques de manière plus agressive que la plupart des produits, de sorte que la recette CIP définit la référence de corrosion.
Finition de surface : là où la nettoyabilité est décidée
La finition de surface est l’exigence la plus inspectée dans un échangeur de chaleur sanitaire. L'objectif mesurable est la rugosité moyenne (Ra) : un Ra plus faible signifie moins d'ancrage pour les bactéries et un mouillage plus rapide par les solutions de nettoyage.
Pour le contact alimentaire, Ra 0,8 um est la référence de travail pour les surfaces polies mécaniquement. Pour le contact avec des produits biopharmaceutiques, Ra 0,4 um est courant et les systèmes critiques nécessitent des niveaux ASME BPE SF3 ou SF4 de 0,25 um et 0,2 um.
Rugosité maximale de la surface en contact avec le produit (une valeur inférieure est plus propre)
Les valeurs sont des limites maximales de Ra généralement inscrites dans les spécifications d'achat.
Le polissage mécanique élimine les pics macroscopiques et laisse une surface lisse ; l'électropolissage va plus loin en dissolvant la couche appauvrie en chrome laissée par l'usinage et en formant un film d'oxyde passif riche en chrome. Ce film résiste aux piqûres et libère plus facilement les résidus de produit, c'est pourquoi l'électropolissage est la norme pour les parcours biopharmaceutiques stériles.
Le critère d'acceptation doit être écrit sous la forme Ra 0,4 um mesuré, et non comme polissage fin. Une formulation vague indique comment les surfaces non conformes entrent dans une usine.
Conception hygiénique : drains, joints et jambes mortes
La géométrie compte autant que la rugosité. Une surface parfaitement polie qui emprisonne le fluide dans une branche morte reste un risque de contamination. La conception hygiénique élimine ces pièges : les surfaces s'inclinent jusqu'à un point bas, les rayons évitent les crevasses et les branchements restent courts.
- Drainabilité : chaque surface en contact avec le produit s'égoutte complètement après le CIP
- Jambes mortes courtes : les connexions de dérivation ont un rapport L/D de 2 ou moins
- Joints affleurants : l'alésage du joint correspond à l'alésage du tuyau sans lèvre exposée
- Joints sans fissures : colliers hygiéniques ou raccords soudés au lieu de raccords filetés
- Plaque tubulaire double : un espace ventilé entre le produit et le fluide de service empêche la contamination croisée
- Accès d'inspection : chaque surface de contact peut être vérifiée visuellement ou avec un endoscope
La conformité est définie par des normes et non par l’esthétique. La certification EHEDG, les normes sanitaires 3-A, le titre 21 de la FDA et l'ASME BPE donnent des critères de conception et d'acceptation vérifiables. Si un fournisseur ne peut pas nommer la norme qui s'applique à votre devoir, traitez-la comme un signal d'alarme.
L/D maximum 2
Le rapport des branches mortes est la longueur d’une branche stagnante divisée par son diamètre intérieur. La pratique de la tuyauterie hygiénique le bouche à deux diamètres ; aller au-delà invite au piégeage des produits et à la croissance biologique.
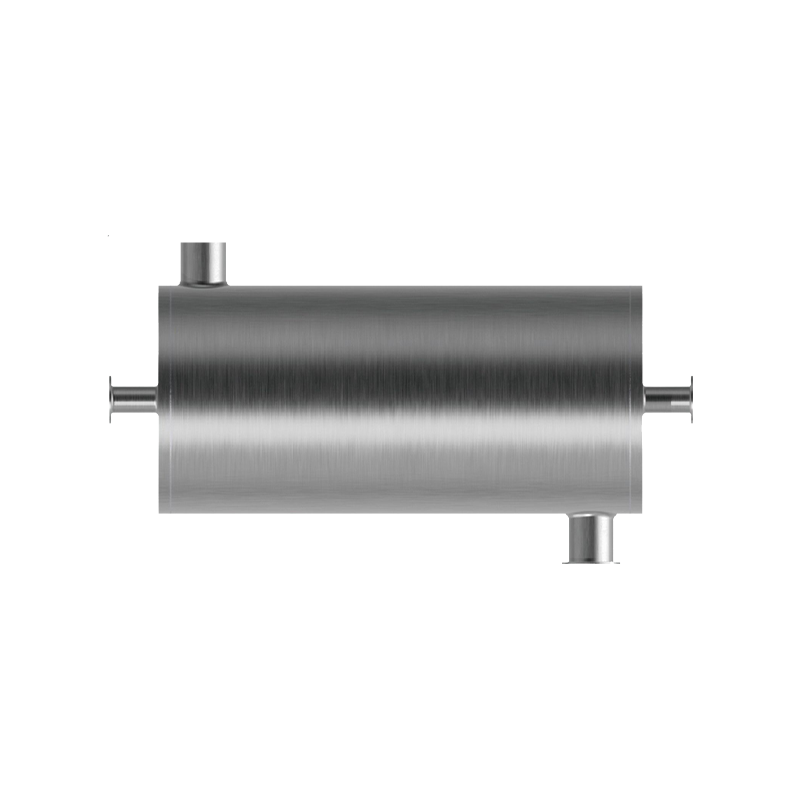
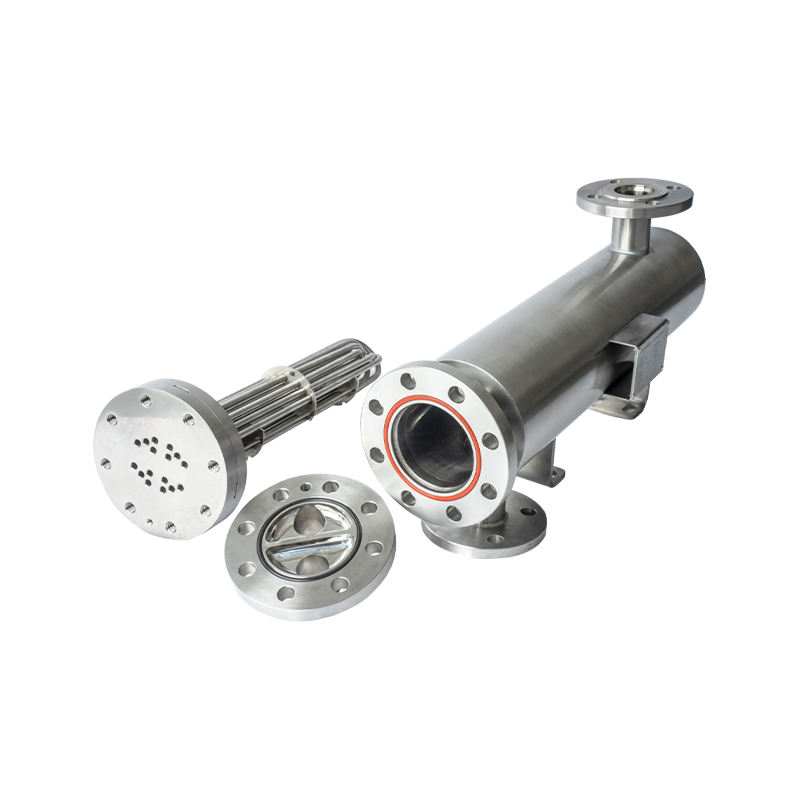
 Échangeur de chaleur sanitaire à double tube avec détection de fuite La construction à double tube empêche la contamination croisée et fournit des points de détection de fuite, répondant aux exigences de vidange complète de la FDA et du cGMP pour les systèmes d'eau pharmaceutiques. Voir le produit →
Soudures et passivation : la finition s'étend à chaque joint
Les soudures sont le point de départ des défauts de matériaux et de finition. Une soudure manuelle avec teinte thermique et épuisement du chrome transforme une surface conforme au 316L en un site de corrosion. Les échangeurs de chaleur sanitaires utilisent un soudage orbital autogène avec support à l'argon, suivi d'un retrait de teinte thermique et d'une passivation.
- Préparation de la soudure : extrémités carrées découpées à la machine et bords nets sans résidus d'huile
- Soudage orbital : soudage automatisé à l’arc au tungstène sous purge de gaz inerte
- Élimination de la teinte thermique : le décapage ou l'électropolissage enlève la couche d'oxyde
- Passivation : l'acide nitrique ou citrique restaure le film passif riche en chrome
- Vérification : mesure Ra, contrôle de la ferrite et test de fuite avant la sortie
Une liste de contrôle d'acceptation pratique inclut l'absence de décoloration de la soudure, un Ra de soudure correspondant à la surface d'origine et une pénétration complète à chaque joint.
Si le fournisseur ne peut pas indiquer par écrit les critères d'acceptation des soudures, l'échangeur de chaleur n'est pas conforme aux spécifications.
Guide de sélection pour les obligations alimentaires et biopharmaceutiques
Choisissez la géométrie de l'échangeur après avoir fixé le produit, le régime de nettoyage et les exigences de sécurité. Les échangeurs de chaleur à plaques conviennent aux liquides à faible viscosité dans les chaînes alimentaires ; les unités tube-in-tube et multitubes traitent des fluides visqueux ou particulaires ; Les types de capillaires et de doubles plaques tubulaires s'adaptent aux boucles biopharmaceutiques stériles.
Pour les lignes de produits alimentaires et de boissons, les unités de plaques sanitaires combinent un encombrement compact avec une récupération de chaleur élevée et peuvent être ouvertes rapidement pour inspection. Shiloc (Shanghai) Industriel Trading Co., Ltd. , un fabricant d'équipements et une société commerciale doté d'une technologie basée en Europe, fournit des skids complets de pasteurisation à plaques pour cette tâche.
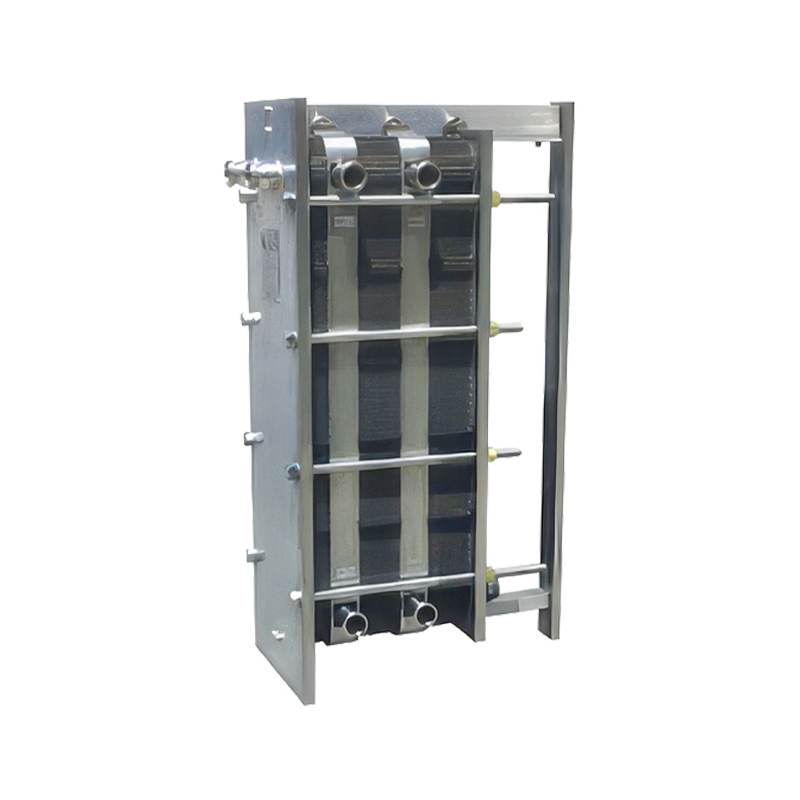 Échangeur de chaleur à plaques sanitaires amovible pour un traitement hygiénique Les plaques ondulées de qualité alimentaire améliorent les turbulences et le transfert de chaleur, tandis que la conception amovible permet une inspection rapide et un ajustement flexible de la capacité pour les lignes alimentaires et laitières. Voir le produit →
Pour l’eau pharmaceutique stérile et les flux contenant des protéines, une conception capillaire maintient un volume de rétention faible et un contrôle strict de la température. Le même fournisseur documente le certificat de matériau, la finition de surface et le rapport de soudure sur chaque unité sanitaire, de sorte que la trace écrite corresponde au matériel.
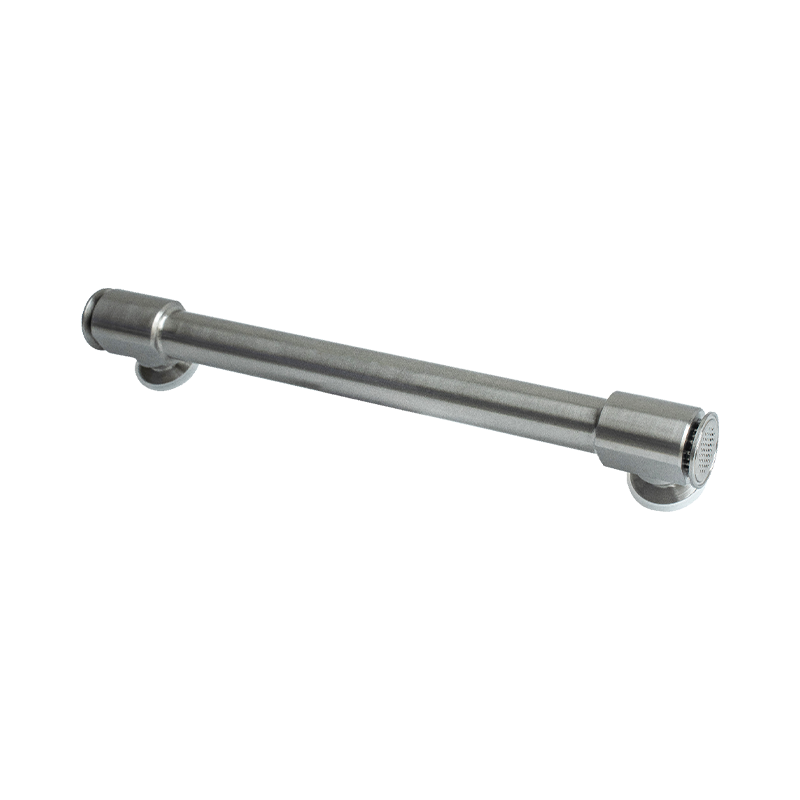
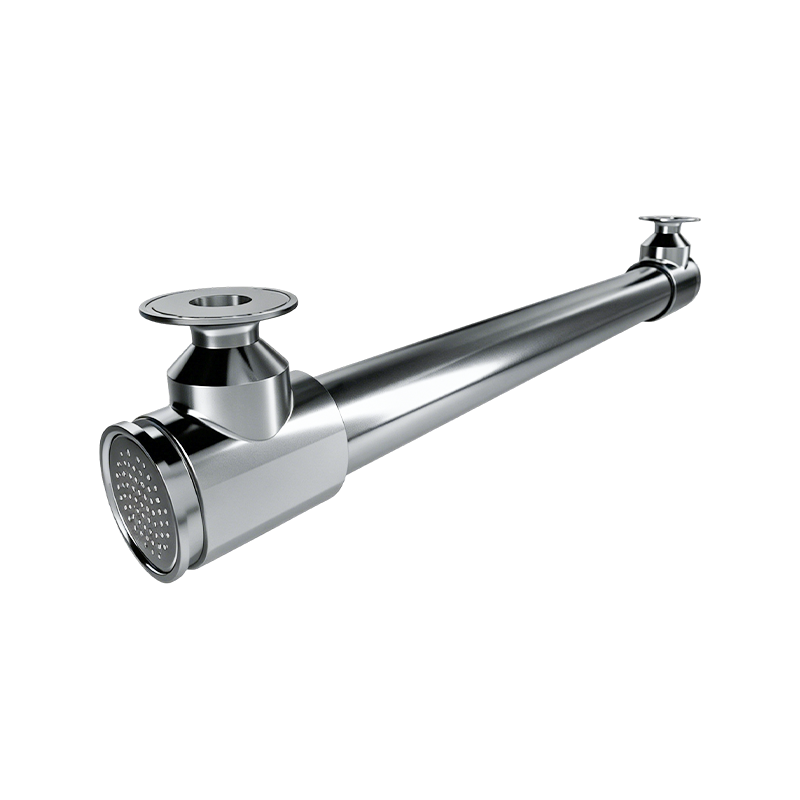 Échangeur de chaleur capillaire sanitaire à écoulement sans jambe morte Les tubes capillaires fins augmentent la surface d'échange thermique et permettent un contrôle précis de la température à faible débit, tandis que les raccords à connexion rapide et la construction 316L prennent en charge le CIP et le démontage propre. Voir le produit →
Si votre tâche implique un utilitaire riche en chlorure, un produit visqueux ou une application de qualité stérilisante, contacter l'équipe d'ingénierie avec les débits et la recette CIP avant de demander un devis.
Foire aux questions
Quelle est la différence entre la finition de surface Ra 0,8 um et Ra 0,4 um ?
Ra 0,8 um est le plafond habituel pour les surfaces en contact avec les aliments, tandis que Ra 0,4 um est courant pour le contact avec des produits biopharmaceutiques. La valeur numérique est réduite de moitié, mais la nettoyabilité change de manière significative : une rugosité plus faible donne moins d'ancrage aux bactéries et permet à la chimie CIP de fonctionner plus rapidement, c'est pourquoi les boucles stériles critiques spécifient 0,4 um ou mieux.
L’électropolissage est-il toujours meilleur que le polissage mécanique ?
Pour des tâches stériles et de haute pureté, oui. L'électropolissage élimine la couche superficielle déformée laissée par l'usinage et crée un film passif riche en chrome qui résiste aux piqûres et libère les résidus plus facilement. Pour un contact alimentaire à faible risque, un polissage mécanique correctement exécuté jusqu'à Ra 0,8 um est suffisant et plus économique.
Pourquoi utiliser un échangeur thermique à double plaque en biopharmaceutique ?
Une conception à double plaque tubulaire fournit deux joints tube-feuille séparés avec un espace intermédiaire ventilé. Si une fuite se produit, le fluide de service s'écoule dans l'espace et est détecté au lieu de migrer dans le produit. C’est le choix standard lorsque le produit et l’utilité doivent être séparés par deux barrières positives.
Les échangeurs de chaleur sanitaires nécessitent-ils une homologation EHEDG ou 3-A ?
Pas partout, mais la certification est le moyen le plus rapide de prouver la conformité hygiénique. EHEDG et 3-A sont reconnus par les auditeurs alimentaires et pharmaceutiques du monde entier, donc spécifier l'un d'entre eux raccourcit la validation et réduit le risque d'échec de l'inspection de l'usine.
Une spécification d'échangeur de chaleur hygiénique n'est complète que lorsqu'elle nomme l'alliage, la limite Ra, le critère d'acceptation de la soudure et la norme de conception.
PRÉCÉDENT:Skids de bioprocédés pour le traitement en aval : guide de conception, de transfert de chaleur et de sélection
SUIVANT:Skids intégrés pour bioprocédés : applications dans les produits biologiques et les vaccins
SUIVANT:Skids intégrés pour bioprocédés : applications dans les produits biologiques et les vaccins
Intéressé par la coopération ou avez des questions ?
Produits connexes
Travaillons ensemble Bienvenue à bord !
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Rejoignez notre liste de diffusion
Catégories de produits
Liens rapides
Liens rapides
Droits d'auteur © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Tous droits réservés.
Systèmes et équipements de traitement pour les fabricants du secteur agroalimentaire et biopharmaceutique