English
 русский
 Português
 Français


 Lire la suite
Catégorie de produit
NOUVELLE catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86-21-57560276
Actualités connexes
- Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
- Performances des skids de bioprocédés : facteurs clés qui déterminent le rendement, la qualité et la disponibilité
- Échangeur de chaleur sanitaire : matériau clé, finition de surface et exigences hygiéniques
- Automatisation de la pasteurisation des aliments : des principes fondamentaux du processus à l'intégration d'une usine intelligente
Stérilisateur UHT automatique : exigences clés en matière de contrôle de la température et des processus
Content
- 1 Pourquoi le contrôle de la température UHT exige une tolérance stricte
- 2 Les quatre boucles de contrôle d'un stérilisateur UHT automatique
- 3 Conception du tube de maintien et validation du temps de séjour
- 4 Instrumentation, capteurs et dérivation de sécurité
- 5 CIP et assainissement pour les lignes UHT
- 6 Validation, conformité et documentation
- 7 Défauts courants et comment les diagnostiquer
- 8 Foire aux questions
Dans une usine laitière typique, un stérilisateur UHT automatique fonctionne à 137°C avec un temps de maintien de 4 secondesondes. Si la température dérive de seulement 1,5 °C en dessous du point de consigne pendant plus de 2 secondes, le dispositif de dérivation du flux renvoie le lot vers le réservoir d'équilibrage pour retraitement. Cet événement unique coûte du rendement, de l’énergie et du temps de travail. Pour réussir le processus, il ne suffit pas de modifier une seule vanne ; c'est une exigence au niveau du système.
Pourquoi le contrôle de la température UHT exige une tolérance stricte
La stérilisation UHT est un processus thermique à flux continu qui doit atteindre une réduction de 12 log des spores de Clostridium botulinum tout en préservant la saveur, la fonctionnalité protéique et la nutrition du produit. La combinaison de température et de temps de maintien est une limite de sécurité définie par les autorités de traitement, et non une préférence de l'opérateur.
Une baisse de 1 °C en dessous de la cible à 140 °C peut réduire l'efficacité de destruction des spores de 30 à 40 %. C'est pourquoi les stérilisateurs UHT automatiques sont construits avec plusieurs couches de contrôle qui se chevauchent. Un seul régulateur de température ne suffit jamais ; le système a besoin de capteurs redondants, d'un tube de maintien validé et d'une vanne de dérivation qui répond en millisecondes.
Comment fonctionne la relation température-temps
La destruction thermique des spores suit un modèle cinétique du premier ordre. La valeur D diminue de 90 % pour chaque augmentation de la température de la valeur Z. Pour C. botulinum, la valeur Z est d’environ 10°C. L'augmentation de la température du processus de 121°C à 140°C réduit le temps de maintien requis de quelques minutes à quelques secondes.
| Processus | Températureérature | Temps de maintien | Équivalent F0 |
| Cornue (dans un conteneur) | 121°C | 15-20 minutesutes | Au moins 3,0 |
| UHT (efficace) | 135°C | 25-30 secondes | Au moins 3,0 |
| UHT (lait) | 137°C | 4 sec | Au moins 3,0 |
| UHT (haute température) | 140°C | 2-3 secondes | Au moins 3,0 |
Les quatre boucles de contrôle d'un stérilisateur UHT automatique
Un stérilisateur UHT automatique fonctionne sur quatre boucles de contrôle indépendantes : préchauffage, chauffage final, maintien et refroidissement. Chaque boucle possède son propre point de consigne, son temps de réponse et sa logique de sécurité. Une boucle séparée de contrôle du débit et de la contre-pression maintient les conditions physiques qui empêchent l’ébullition éclair du produit.
135-145°C Plage de traitement
2-5 secondes Temps de maintien
0,5 °C Tolérance de contrôle
12 journaux Réduction des spores
La boucle de chauffage
La section de chauffage élève le produit de la température de préchauffage, généralement de 60 à 75 °C, jusqu'au point de consigne UHT. Dans un système à injection directe de vapeur, la vapeur culinaire se mélange au produit pour un chauffage quasi instantané. Dans un système indirect, un échangeur de chaleur à plaques ou tubulaires transfère la chaleur de la vapeur ou de l'eau chaude. Un contrôleur PID ajuste la position de la vanne de vapeur en fonction de la température mesurée à la sortie du réchauffeur.
La boucle de maintien
Après chauffage, le produit passe dans un tube de maintien isolé où il reste à la température cible pendant le temps de séjour requis. C'est la zone la plus critique. Si la température descend en dessous du point de consigne, le produit n'a pas été stérilisé.
 Stérilisateur UHT automatique pour le traitement des aliments et des boissons Ce stérilisateur automatique à ultra haute température stérilise les boissons tout en préservant les nutriments et la saveur. Il offre plus de 85 % de récupération de chaleur, une automatisation complète et est conforme aux normes ASME, PMO et 3A, garantissant un fonctionnement sûr et efficace. Voir le produit →
La boucle de refroidissement
Le tube de maintien débouche dans une section de refroidissement. Dans les systèmes indirects, le produit traverse un régénérateur pour récupérer la chaleur, puis dans une section d'eau glacée ou de glycol. La vitesse de refroidissement est importante : une vitesse de refroidissement trop lente entraîne des dommages thermiques supplémentaires, tandis qu'une vitesse de refroidissement trop rapide crée un choc thermique sur les surfaces de transfert de chaleur.
Contrôle du débit et de la contre-pression
À 140°C, l’eau se transforme en vapeur à environ 3,6 bars absolus. Pour maintenir le produit liquide, une soupape de contre-pression en aval du tube de maintien doit maintenir 4 à 6 bars. Une baisse en dessous qui provoque un clignotement, modifie la vitesse d'écoulement et invalide le calcul du temps de séjour.
Le tube de maintien est le seul composant qui garantit le temps de séjour défini. Tout ce qui est en amont est une entrée ; tout ce qui se passe en aval est un résultat.
Conception du tube de maintien et validation du temps de séjour
Les conditions de fonctionnement dans le tube de maintien déterminent si chaque particule de produit reçoit le traitement thermique requis. La longueur du tube doit être calculée pour la particule qui se déplace le plus rapidement dans le profil d'écoulement, et non pour la vitesse moyenne.
Dans un écoulement turbulent, la vitesse centrale est environ 1,2 fois la vitesse moyenne. Cette particule la plus rapide passe le moins de temps dans le tube de maintien, l'équation de conception inclut donc un facteur de sécurité de 1,2.
Si la vitesse moyenne est de 2,0 m/s et le temps de maintien requis est de 4 secondes à 140°C, la longueur théorique du tube est de 8,0 m. Avec le facteur 1,2, la longueur réelle conçue est de 9,6 m.
| Paramètre | Gamme typique | Raison d'ingénierie |
| Diamètre intérieur du tube | 25-100 millimètres | Équilibre la chute de pression et le transfert de chaleur |
| Vitesse d'écoulement | 1,5-4,0 m/s | Maintient le nombre de Reynolds au-dessus de 10 000 |
| Nombre de Reynolds | Au-dessus de 10 000 | Assure un écoulement turbulent et un profil de bouchon |
| Facteur de sécurité de conception | 1.2 | Représente la particule la plus rapide |
Longueur minimale du tube de maintien = temps requis × vitesse moyenne × 1,2. Ce n’est pas une suggestion ; c'est l'équation de conception.
Instrumentation, capteurs et dérivation de sécurité
Un stérilisateur UHT automatique conforme utilise des capteurs de température redondants avec un temps de réponse inférieur à 1,5 seconde et une vanne de dérivation pneumatique qui s'actionne en 200 millisecondes.
Pour la sécurité alimentaire, le processus est considéré comme valide uniquement lorsque la température du produit à la sortie du tube de maintien est égale ou supérieure au point de consigne. Dès sa chute, un dispositif de dérivation du flux (FDD) redirige le produit vers le réservoir d'équilibrage.
Instrumentation requise
- Deux capteurs RTD Pt100 à la sortie du tube de maintien avec une incertitude de mesure inférieure à 0,3°C
- Enregistrement continu de la température à intervalles d'une seconde avec données conservées pendant au moins 12 mois
- Déviation automatique sur tout écart négatif en dessous du point de consigne, sans commande manuelle
- Transmetteur de pression au niveau de la soupape de contre-pression pour maintenir 4 à 6 bars absolus
- Débitmètre sur l'alimentation en produit pour valider le débit réel par rapport à la valeur de conception
- Vanne de dérivation pneumatique avec temps d'actionnement de 0,2 seconde
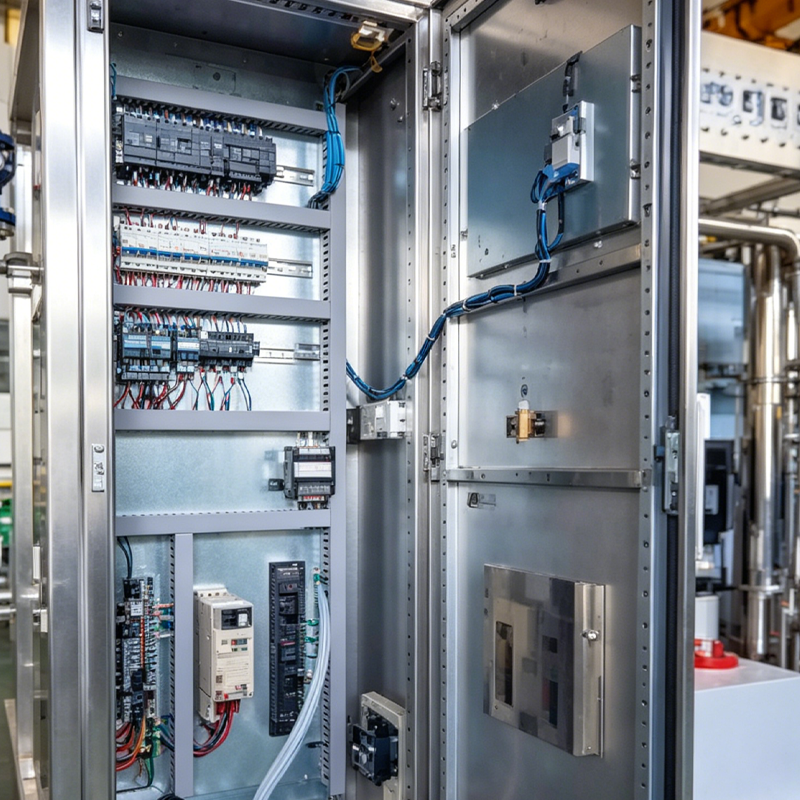
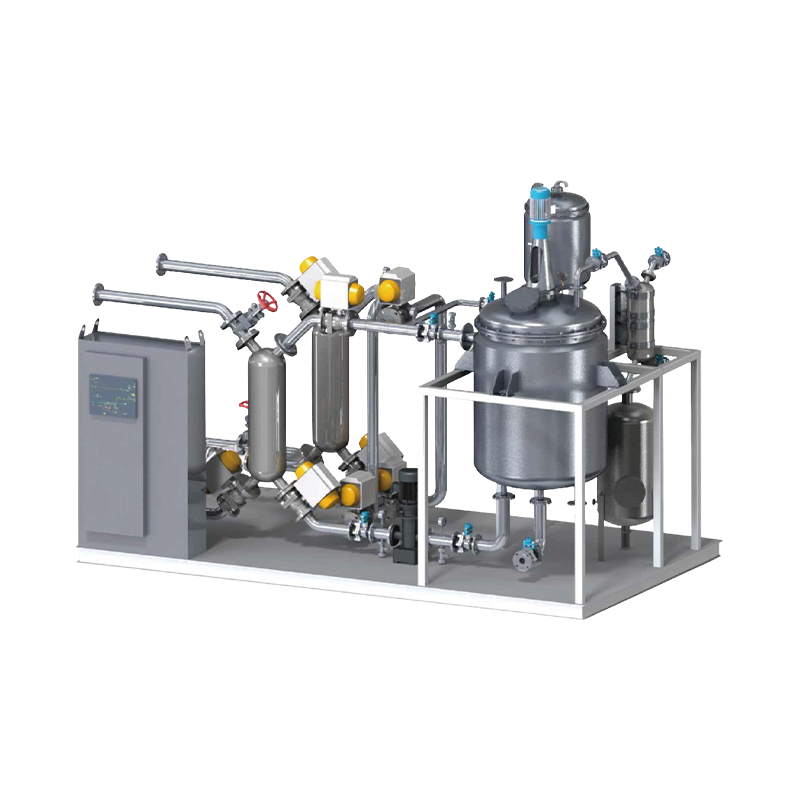 Unité de contrôle de température de précision pour les aliments et les boissons Ce TCU en boucle fermée régule la température des réacteurs et des réservoirs, prenant en charge les processus de chauffage, de refroidissement et d'alternance. Grâce au contrôle PLC et à l'acier inoxydable de qualité alimentaire, il maintient des températures stables et permet la traçabilité des données pour l'assurance qualité. Voir le produit →
La séquence de détournement
En cas d'écart de température négatif, le système réduit la puissance du chauffage, ouvre la vanne de dérivation et renvoie le produit vers le réservoir d'équilibrage. Les patins modernes verrouillent la vanne de dérivation avec la pompe pour éviter un pic de pression dans le tube de retenue.
CIP et assainissement pour les lignes UHT
Les lignes UHT nécessitent un programme CIP dédié avec pré-rinçage, lavage alcalin chaud, rinçage intermédiaire, lavage acide, rinçage final et désinfection à l'eau chaude. Chaque phase a des objectifs définis de débit, de température et de concentration.
Le principal défi est la faute. À haute température, les protéines du lait se dénaturent et forment des dépôts brûlants sur les surfaces de transfert de chaleur. Ces dépôts réduisent l’efficacité thermique, modifient les caractéristiques d’écoulement et deviennent une niche microbiologique. Le lavage alcalin élimine les protéines et les graisses, mais seul un lavage acide élimine le tartre minéral qui reste.
| Phase PAC | Températureérature | Temps | Objectif |
| Pré-rinçage | 50-60°C | 10 minutesutesutes | Enlever les résidus de produit |
| Lavage alcalin | 75-80°C | 20-30 minutes | Dissoudre les protéines et les graisses |
| Rinçage intermédiaire | 60°C | 10 minutesutesutes | Rincer l'alcali restant |
| Lavage acide | 60-70°C | 15-20 minutesutes | Enlever le tartre minéral |
| Rinçage final | 60°C | 10 minutesutesutes | Neutraliser le pH |
| Désinfecter à l'eau chaude | 90-95°C | 15 minutes | Désinfection microbienne finale |
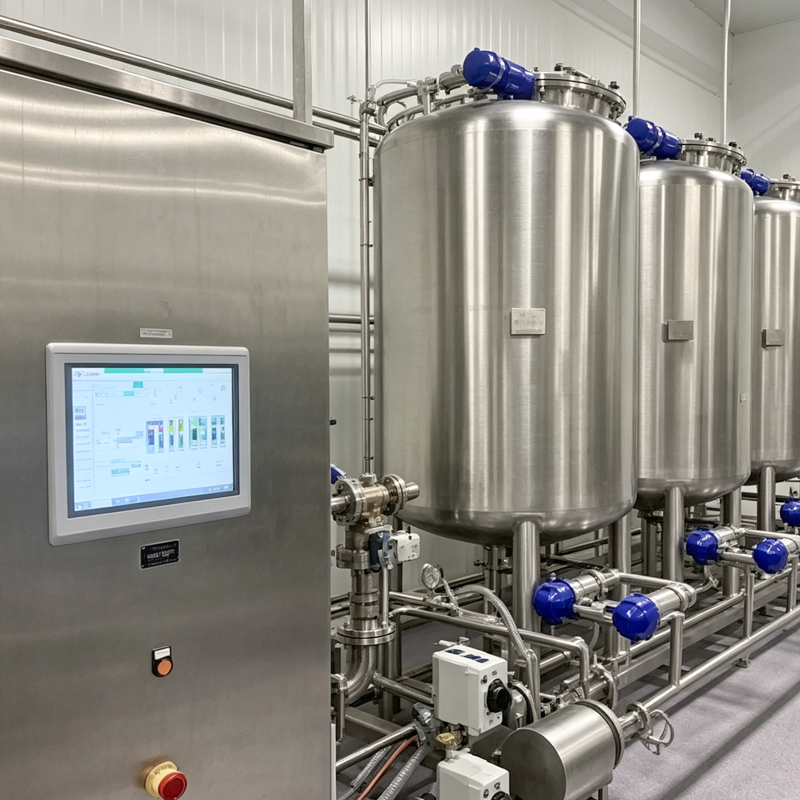 Système CIP de qualité alimentaire pour un nettoyage automatisé en ligne Ce système CIP nettoie les canalisations et les réservoirs sans démontage, en utilisant des cycles de pré-rinçage, alcalin, acide et de rinçage final. Contrôlé par PLC avec traçabilité, il réduit le travail manuel et le risque de contamination croisée, adapté aux lignes de produits laitiers, de boissons et de sauces. Voir le produit →
Un programme CIP qui ignore le lavage acide augmentera progressivement le chauffage, réduisant ainsi l'efficacité et modifiant le temps de séjour effectif.
Validation, conformité et documentation
La validation du processus UHT conformément à la norme 21 CFR Part 113 et au règlement européen CE 852/2004 nécessite une étude documentée de cartographie de la température, un test de provocation microbiologique et une traçabilité du réétalonnage pour chaque capteur.
Un package de validation approprié comprend la qualification d'installation (IQ), la qualification opérationnelle (OQ) et la qualification de performance (PQ). Pendant la PQ, le processus est mis au défi avec un produit inoculé avec une souche microbienne connue. Les résultats doivent démontrer une réduction minimale de 12 log sans aucun événement de détournement au cours de la période d'étude.
Les skids UHT modernes stockent les données de processus avec une piste d'audit sécurisée. La communication Ethernet ou OPC-UA envoie des données aux systèmes de supervision pour les rapports par lots et la conformité aux audits tiers. Pour en savoir plus sur la manière dont l'automatisation est appliquée dans les systèmes de pasteurisation, consultez notre article sur automatisation dans la pasteurisation des aliments .
Défauts courants et comment les diagnostiquer
Les écarts les plus fréquents du procédé UHT sont la dérive du débit, la dérive du capteur, la fluctuation de la pression de la vapeur et l'encrassement de la section de chauffage. Ces quatre problèmes représentent la plupart des appels de service sur le terrain aux usines de transformation.
Dérive du débit
Une pompe dégradante réduit le débit, ce qui augmente le temps de séjour et peut provoquer une surchauffe. Une vanne partiellement bloquée réduit le débit et modifie la contre-pression, entraînant un sous-traitement.
Dérive du capteur
Un capteur Pt100 qui indique 1 °C de moins que la température réelle du produit rend le produit chauffant du système plus chaud que prévu. Un capteur qui indique un niveau élevé est plus dangereux : la boucle de chauffage fonctionne à une température plus basse et sous-traite.
Fluctuation de la pression de la vapeur
Un réducteur de pression de vapeur sous-dimensionné crée une oscillation dans la température de sortie du réchauffeur. Un contrôleur PID réglé sur une bande étroite peut devenir instable. Une ingénierie de skid appropriée comprend une station de conditionnement de vapeur avec un séparateur et un purgeur.
Encrassement de la section de chauffage
À mesure que l’encrassement augmente, le coefficient global de transfert de chaleur diminue. Le système ouvre davantage la vanne de vapeur, augmentant la température des parois et provoquant des brûlures localisées. La surveillance de la chute de pression dans le réchauffeur est le moyen le plus rapide de détecter la progression de l'encrassement.
La plupart des pannes UHT sont invisibles jusqu'à ce qu'elles provoquent une déviation. La surveillance des chutes de pression et de la dérive des capteurs évite des temps d'arrêt coûteux.
La sélection d'un stérilisateur UHT automatique est une décision technique et non un exercice d'approvisionnement. Le bon système respectera une tolérance de contrôle stricte, utilisera une géométrie de tube de maintien validée et une logique de détournement de documents. L'équipe de Shiloc (Shanghai) Industrial Trading Co., Ltd. conçoit des skids UHT intégrés pour les transformateurs d'aliments et de boissons. Parlez-leur de votre produit, de votre capacité et de votre méthode de chauffage sur notre page contact .
Foire aux questions
Quel est le temps de maintien minimum pour la stérilisation UHT ?
Le temps de maintien minimum dépend de la température cible. À 135°C, le temps de maintien est généralement de 25 à 30 secondes. À 140°C, elle tombe à 2 à 5 secondes. La formule laitière standard est à 137°C pendant 4 secondes, ce qui entraîne une réduction de 12 log des spores de Clostridium botulinum.
Que se passe-t-il si la température UHT descend en dessous du point de consigne ?
Le capteur de température à la sortie du tube de maintien détecte la baisse et le dispositif de dérivation du flux redirige immédiatement le produit vers le réservoir d'équilibrage. Ce produit non stérilisé est retraité. Le système enregistre l'événement de détournement dans le journal des lots pour les audits de sécurité alimentaire.
À quelle fréquence les capteurs du stérilisateur UHT doivent-ils être calibrés ?
Les capteurs de température doivent être calibrés au moins tous les 6 mois, ou plus fréquemment si le fabricant le recommande. L'étalonnage doit être vérifié par rapport à un étalon de référence traçable et documenté pour la traçabilité de l'audit.
Quelle est la différence entre UHT et pasteurisation ?
La pasteurisation utilise des températures plus basses, généralement de 72 à 85 °C, avec des temps de maintien allant de 15 secondes à plusieurs minutes, et est conçue pour éliminer les agents pathogènes tout en gardant le produit au réfrigérateur. L'UHT utilise des températures élevées, 135-150°C, avec des temps de maintien très courts, 2-5 secondes, pour atteindre une stérilité commerciale et permettre un stockage de longue conservation.
PRÉCÉDENT:Skids de bioprocédés pour la culture cellulaire : éléments essentiels de la conception, de la validation et de l'approvisionnement
SUIVANT:Skids de bioprocédés pour la R&D pharmaceutique : guide de conception, de sélection et d'approvisionnement
SUIVANT:Skids de bioprocédés pour la R&D pharmaceutique : guide de conception, de sélection et d'approvisionnement
Intéressé par la coopération ou avez des questions ?
Produits connexes
Travaillons ensemble Bienvenue à bord !
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Rejoignez notre liste de diffusion
Catégories de produits
Liens rapides
Liens rapides
Droits d'auteur © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Tous droits réservés.
Systèmes et équipements de traitement pour les fabricants du secteur agroalimentaire et biopharmaceutique