English
 русский
 Português
 Français


 Lire la suite
Catégorie de produit
NOUVELLE catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86-21-57560276
Actualités connexes
- Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
- Échangeur de chaleur sanitaire : matériau clé, finition de surface et exigences hygiéniques
- Stérilisateur UHT automatique : exigences clés en matière de contrôle de la température et des processus
- Skids de bioprocédés pour le traitement en aval : guide de conception, de transfert de chaleur et de sélection
Échangeur de chaleur tube dans tube : performances thermiques et exigences de processus
Content
- 1 Comment un échangeur tube-in-tube est construit et où il gagne
- 2 Performance thermique : les chiffres qui déterminent la longueur du tube
- 3 Exigences de processus qui remplacent le calcul thermique
- 4 Tube-in-Tube, Multi-Tube, Plaque ou Shell-and-Tube
- 5 Liste de contrôle des spécifications et des inspections
- 6 Questions pratiques posées par les ingénieurs avant de commander
Deux fournisseurs proposent le même tarif de refroidissement des produits laitiers de 4 m3/h. L'un renvoie un échangeur de chaleur tube dans tube de 6 mètres de long, l'autre de 9 mètres de long avec un prix 12 pour cent plus élevé et une perte de charge inférieure de 15 pour cent. Aucun des deux calculs thermiques n’est erroné. La différence vient de décisions prises avant que la première équation de transfert de chaleur ne soit résolue : la marge d'encrassement, la vitesse du produit et l'état de surface sont inscrits dans les spécifications du processus.
Un échangeur de chaleur tube dans tube est le dispositif thermique le plus prévisible dans le domaine du traitement sanitaire. Sa géométrie peut être modélisée à la main, son flux à contre-courant ne nécessite aucun facteur de correction et son canal de produit peut être ouvert, inspecté et nettoyé sans tirer un faisceau de tubes. C’est pourquoi les usines de produits laitiers, de boissons et biopharmaceutiques en commandent encore en 2026, bien après que les unités de plaques et de tubes ont pris en charge les tâches importantes.
Les performances thermiques et les exigences du procédé s'opposent sur ce type d'échangeur. Une conception qui pousse le coefficient de transfert de chaleur global vers le haut nécessite généralement des vitesses plus élevées et des canaux d'écoulement plus étroits, et les mêmes choix augmentent la chute de pression, augmentent les dommages causés par le cisaillement du produit et rendent le nettoyage plus difficile.
Règle de dimensionnement : en dessous de 30 m2 de surface de transfert et 5 m3/h de débit de produit, un échangeur tube-dans-tube ou multitube est normalement la réponse la plus propre et la moins coûteuse.
Comment un échangeur tube-in-tube est construit et où il gagne
Un échangeur de chaleur tube dans tube fait passer un fluide à travers un tube interne et le second fluide à travers l'anneau formé par un tuyau de chemise enroulé autour de lui, dans un flux à contre-courant, ce qui donne un facteur de correction logarithmique de différence de température moyenne de F = 1,0 sur l'ensemble du service.
Étant donné que les flux se déplacent dans de véritables directions à contre-courant, une unité tube dans tube peut atteindre un croisement de température : le flux froid peut sortir plus chaud que le flux chaud ne sort. Un échangeur à calandre et tube à passage unique ne peut pas faire cela sans deux calandres en série.
Géométrie dans des tailles pratiques
- Tube intérieur DN20 à DN50 ; un tube DN25 donne environ 0,079 m2 de surface de transfert par mètre de longueur.
- Gaine DN50 à DN100 ; Le diamètre hydraulique de l’anneau est égal au diamètre intérieur de la chemise moins le diamètre extérieur du tube intérieur.
- Longueurs standard de 1,5 m, 3 m et 6 m, reliées en série avec des coudes en U ou des collecteurs de retour pour des tâches plus longues.
- Acier inoxydable 316L (UNS S31603) pour le contact avec le produit ; les unités biopharmaceutiques suivent l’ASME BPE-2022.
Là où il bat une unité shell-and-tube
- Produit à haute teneur en solides ou fibreux, car il n'y a pas de chicanes pour piéger les particules.
- De petites tâches avec une approche de température serrée, où F = 1,0 compte.
- Produit visqueux qui nécessite un anneau étroit pour maintenir un taux de cisaillement des parois élevé.
- Changement de produit fréquent, car le tube est inspecté et écouvillonné sans tirer le paquet.
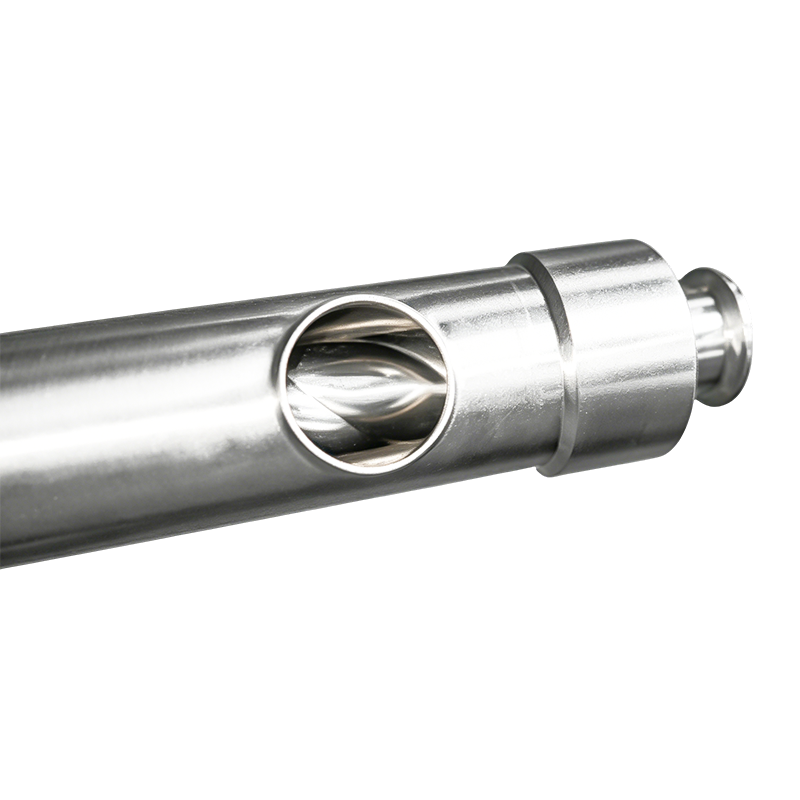 Échangeur de chaleur tube-in-tube et multitube Conception modulaire de tubes concentriques en acier inoxydable de qualité alimentaire, prenant en charge le nettoyage NEP et le démontage, adaptée au traitement hygiénique et aux fluides à haute viscosité. Voir le produit →
Un échangeur tube dans tube n’est pas une unité calandre et tube réduite. Le retrait des déflecteurs supprime le flux transversal qui augmente les coefficients côté coque, de sorte qu'une conception tube dans tube nécessite généralement 20 à 40 % de surface en plus pour le même service. Il gagne en facilité de nettoyage et non en efficacité thermique brute.
Performance thermique : les chiffres qui déterminent la longueur du tube
En service eau propre, un échangeur tube dans tube atteint un coefficient de transfert thermique global de 900 à 1 500 W/m2K ; le même matériel gérant un produit de 5 000 mPa.s tombe à 300 à 700 W/m2K, soit une différence triple dans la surface requise pour une tâche identique.
F = 1,0 Correction LMTD, véritable flux à contre-courant
0,079 m2/m Surface de transfert par mètre, chambre à air DN25
Au-dessus de 10 000 Nombre de Reynolds cible, côté produit
| Service | U typique (W/m2K) | Allocation d'encrassement (m2K/W) | Remarque sur les tailles |
| De l'eau à l'eau | 900 - 1 500 | 0.00009 | Eau de refroidissement traitée des deux côtés |
| Vapeur à l'eau | 1 500 - 3 000 | 0.00009 | Vapeur condensée, pas de sous-refroidissement |
| Produit laitier à l'eau réfrigérée | 300 - 700 | 0.00018 | Flux de produit turbulent, surfaces nettoyables |
| WFI ou refroidissement tampon | 600 - 1 100 | 0.00009 | Finition ASME BPE, approche petites températures |
| Sirop visqueux ou concentré | 150 - 350 | 0.00035 | Film laminaire, mélangeurs statiques souvent nécessaires |
Deux variables font évoluer ces chiffres plus que toute autre : le nombre de Reynolds côté produit et la marge d'encrassement. En dessous d'un nombre de Reynolds d'environ 10 000, le coefficient du film du produit s'effondre et l'échangeur doit croître en longueur plutôt qu'en diamètre.
Coefficient de transfert thermique global typique par service (W/m2K)
La résistance à l’encrassement s’ajoute à la résistance globale propre, la pénalité n’est donc pas linéaire. L'augmentation de la tolérance pour l'encrassement des produits laitiers de 0,00009 à 0,00018 m2K/W pour un service dont la résistance globale propre est de 0,001 m2K/W fait chuter le coefficient effectif de 917 à 847 W/m2K, soit une augmentation de 8 pour cent de la surface requise.
Exigences de processus qui remplacent le calcul thermique
Trois exigences de processus déterminent si un échangeur tube dans tube thermiquement correct réussit la mise en service : une finition de surface en contact avec le produit de Ra 0,8 um ou plus fine, une vitesse de nettoyage d'au moins 1,5 m/s et un test hydrostatique documenté à 1,5 fois la pression de conception.
Finition hygiénique et qualité de soudure
Les unités pour aliments et boissons sont spécifiées à Ra 0,8 um ou plus fin selon la norme sanitaire 3-A 12-06 et EHEDG Doc. 8. Les unités biopharmaceutiques suivent la norme ASME BPE-2022, où le contact du produit est normalement électropoli à Ra 0,4 um, les soudures sont orbitales et sans crevasses, et chaque soudure de produit est vérifiée par endoscope et ressuage. L’ensemble complet des attentes en matière de matériaux et de finitions est présenté dans ce guide pour finition de surface de l'échangeur de chaleur sanitaire et exigences hygiéniques .
Nettoyage et égouttage
Les performances de nettoyage sur place sont un problème de vitesse et non un problème chimique. La norme sanitaire 3-A 12-06 exige une vitesse de nettoyage minimale de 1,5 m/s à travers le canal du produit, et les produits laitiers à haute teneur en solides sont normalement nettoyés à 2,0 m/s. L'unité nécessite également une pente de drainage de 1 à 2 pour cent, pas de bras morts horizontaux plus longs que deux diamètres de tuyau et un montage vertical là où le produit peut se déposer.
Pression, température et dilatation thermique
Les unités sanitaires tube dans tube sont généralement conçues pour 10 bars, avec des enveloppes utilitaires à pression plus élevée portées à 25 bars. ASME VIII Div. 1 UG-99 exige un essai hydrostatique à 1,5 fois la pression de conception. L'expansion est tout aussi importante : l'acier inoxydable 316L croît de 16,5 x 10^-6 par degré Celsius, donc une oscillation de 120 degrés C sur une unité de 6 m déplace chaque extrémité d'environ 12 mm, et la chambre à air et la gaine sont rarement à la même température.
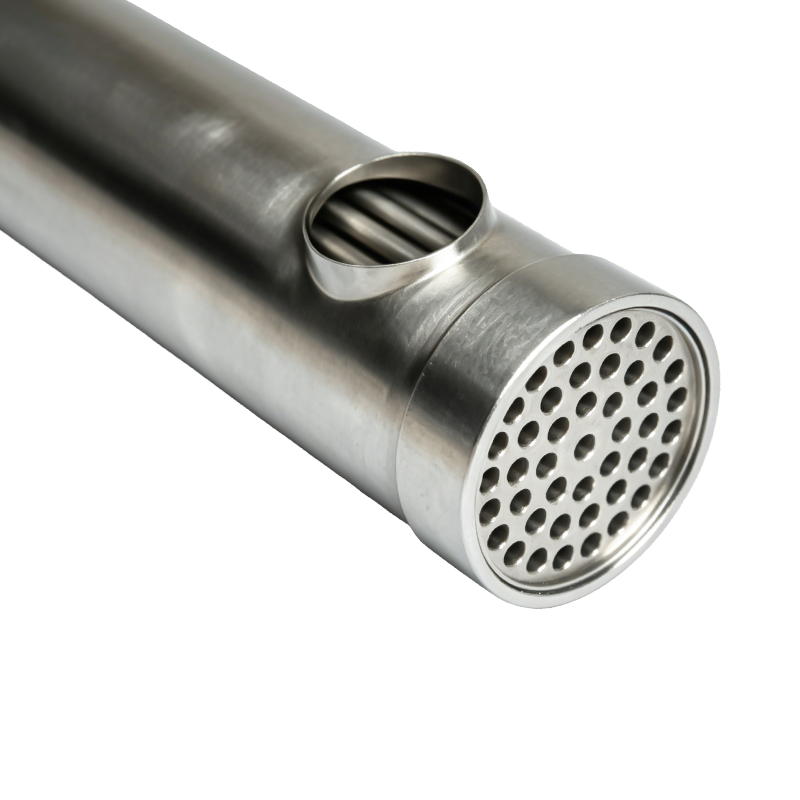
 Unité d'échangeur de chaleur sanitaire tube-dans-tube Conception à tube concentrique en acier inoxydable 316L, électropoli à Ra ≤ 0,5 μm, gère les produits fibreux et prend en charge le CIP/SIP, idéal pour les tâches de faible surface. Voir le produit →
Risque
Une unité qui répond à ses exigences thermiques mais qui présente une soudure en contre-dépouille de 3 mm au niveau du joint de la chambre à air échouera à une inspection 3-A, quelle que soit sa valeur U.
Tube-in-Tube, Multi-Tube, Plaque ou Shell-and-Tube
En dessous de 30 m2 de surface et 5 m3/h de débit de produit, les unités tube-dans-tube et multitubes gagnent normalement en termes de nettoyabilité et de coût d'installation ; au-dessus de 100 m2, un échangeur à plaques ou à calandre est la seule option commercialement raisonnable.
Restez avec tube dans tube ou multitube lorsque
- Le devoir est inférieur à 30 m2 de surface de transfert.
- Le produit contient des solides, des fibres ou de la pâte.
- Un croisement de température est nécessaire.
- Les changements de lots et les inspections sont fréquents.
- Les salissures côté tube doivent être brossées mécaniquement.
Passer à un autre type lorsque
- La mission dépasse 100 m2 de surface de transfert.
- Les fluides propres nécessitent une approche de 2 degrés C, où une unité à plaque atteint U au-dessus de 3 000 W/m2K.
- La pression de conception dépasse 25 bars, ce qui favorise la construction en coque et tube.
- La vapeur propre est le moyen de chauffage et les joints de plaque sont acceptables.
- La surface au sol, et non la nettoyabilité, est la contrainte majeure.
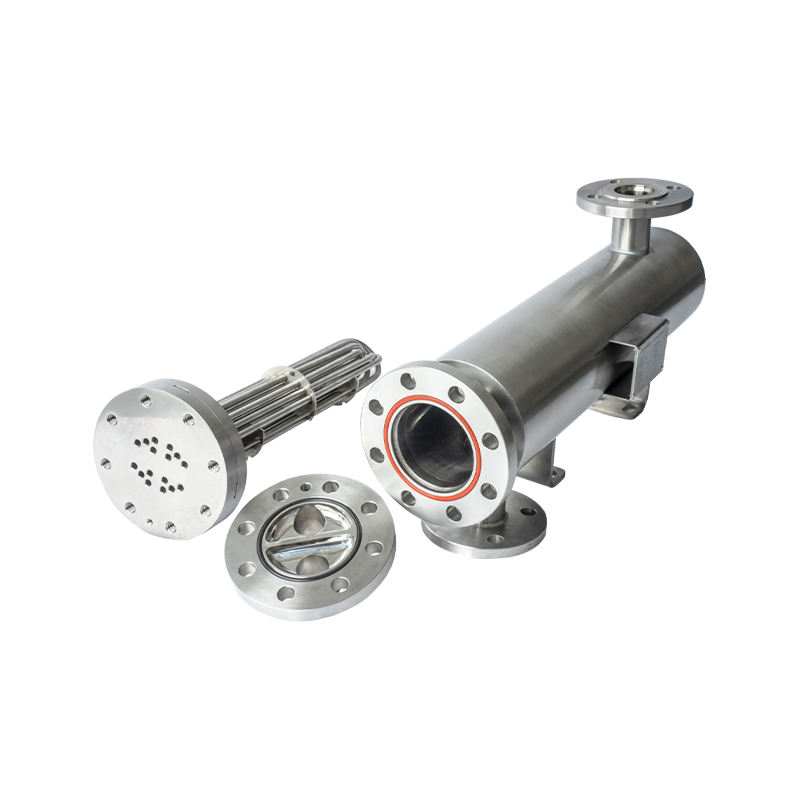
 Échangeur de chaleur à coque et tube à bride Unité coque et tube en acier inoxydable avec couvercles d'extrémité à brides amovibles pour l'inspection et le nettoyage, adaptée aux tâches de chauffage, de refroidissement et de condensation à grande échelle. Voir le produit →
Faire correspondre le type à la tâche est autant une conversation avec le fournisseur qu’un calcul. Shiloc (Shanghai) Industrial Trading Co., Ltd., opérant sous le nom de Shanghai Haikexin Fluid Equipment, construit des unités de transfert de chaleur sanitaire pour les industries agroalimentaire et biopharmaceutique, et sa capacité d'ingénierie et d'exportation est résumée dans son profil de l'entreprise .
Le coût d’installation se situe entre 20 et 40 m2. Une banque de six unités tube dans tube nécessite six jeux de brides, six paires de joints et six points de support, et les chemins de fuite supplémentaires rendent généralement une unité à plaques ou à coque et tube moins chère au-delà de ce point.
Liste de contrôle des spécifications et des inspections
Une fiche technique d'échangeur tube-dans-tube doit clôturer sept articles avant que le bon de commande ne soit émis ; laisser l’un d’entre eux ouvert est la raison la plus courante pour laquelle un test d’acceptation en usine doit être répété.
Températures de service et de terminal, avec la tolérance d'encrassement indiquée sous forme de nombre distinct plutôt que intégrée à la valeur U.
Régime d'écoulement : vitesse du produit 1,5 à 2,5 m/s et nombre de Reynolds supérieur à 10 000 au débit minimum, pas au débit de conception.
Finition de surface et inspection des soudures : Ra 0,8 um, endoscope sur chaque soudure de produit, ressuage selon ASME Section V Article 6.
Pression de conception et test : conception à 10 bars, test hydrostatique à 1,5 fois la pression de conception selon ASME VIII Div. 1 UG-99, plus test de fuite à l'hélium pour les tâches biopharmaceutiques.
Drainabilité : pente de 1 à 2 pour cent, branches mortes horizontales plus courtes que deux diamètres de tuyau, alimentation CIP dimensionnée pour 1,5 m/s ou plus.
Cas de dilatation thermique : combinaison de fonctionnement la plus chaude et la plus froide, avec calcul du mouvement différentiel entre la chambre à air et la chemise.
Traçabilité des matériaux : 316L (UNS S31603) avec certificats EN 10204 3.1, un rapport de mesure de rugosité et un enregistrement de passivation.
L'indemnité d'encrassement est la ligne la plus chère de la fiche technique. Pour une taxe laitière de 12 m2, une allocation supplémentaire de 0,0001 m2K/W peut ajouter environ 1 m2 de surface, soit environ 8 pour cent du prix d'achat, pour une condition qui pourrait ne jamais se produire en fonctionnement normal.
Questions pratiques posées par les ingénieurs avant de commander
Quelle surface un échangeur monotube peut-il couvrir ?
Une seule unité DN25 de 6 m de long offre environ 0,47 m2 de surface de transfert. Les coques multitubes transportant 7 à 19 chambres à air atteignent 3 à 9 m2 par coque, et les bancs en série étendent la portée pratique jusqu'à environ 30 m2.
Un échangeur tube dans tube peut-il réaliser un croisement de température ?
Oui. Avec F = 1,0, un produit peut être chauffé de 20 à 72 °C par de l'eau entrant à 70 °C. Un seul passage de coque et de tube ne peut pas fournir cela et nécessiterait deux coques en série.
Quel doit être le montant de la tolérance pour les salissures ?
Suivez TEMA pour le service : 0,00009 m2K/W pour l'eau de refroidissement traitée, 0,00018 m2K/W pour les produits laitiers et 0,00035 m2K/W pour le sirop. Chaque 0,0001 m2K/W ajouté à un service avec une résistance propre de 0,001 m2K/W coûte environ 9 % de surface en plus.
Quelle finition de surface est requise pour les unités biopharmaceutiques ?
L'ASME BPE-2022 régit. Le contact avec le produit et le service d'eau pour injection sont normalement spécifiés à Ra 0,4 um électropoli, tandis que les obligations relatives aux aliments et aux boissons selon la norme sanitaire 3-A 12-06 acceptent Ra 0,8 um poli mécaniquement.
Le calcul thermique vous indique la longueur du tube. La spécification du processus vous indique si l'unité peut être nettoyée, inspectée et libérée.
PRÉCÉDENT:Pas d'article précédent
SUIVANT:Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
SUIVANT:Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
Intéressé par la coopération ou avez des questions ?
Produits connexes
Travaillons ensemble Bienvenue à bord !
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Rejoignez notre liste de diffusion
Catégories de produits
Liens rapides
Liens rapides
Droits d'auteur © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Tous droits réservés.
Systèmes et équipements de traitement pour les fabricants du secteur agroalimentaire et biopharmaceutique