English
 русский
 Português
 Français


 Lire la suite
Catégorie de produit
NOUVELLE catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86-21-57560276
Actualités connexes
- Échangeur de chaleur tube dans tube : performances thermiques et exigences de processus
- Stérilisateur UHT automatique : exigences clés en matière de contrôle de la température et des processus
- Échangeur de chaleur sanitaire : matériau clé, finition de surface et exigences hygiéniques
- Équipement de transformation autonome pour l'alimentation : un guide complet de sélection et d'application
Échangeur de chaleur à contact direct : principales exigences en matière de chauffage et de mélange dans le processus
Content
- 1 Qu'est-ce qu'un échangeur de chaleur à contact direct ?
- 2 Exigences de chauffage : le côté vapeur donne la priorité
- 3 Exigences de mélange : la zone interfaciale passe avant la surface
- 4 Contact direct ou unités murales : où chacun échange
- 5 Que faut-il écrire dans une spécification de contact direct
- 6 Réponses aux questions les plus posées par les ingénieurs de procédés
- 6.1 Quelle quantité d’eau l’injection directe de vapeur ajoute-t-elle au produit ?
- 6.2 Quelle qualité de vapeur est requise pour les applications alimentaires et biopharmaceutiques ?
- 6.3 Une unité à contact direct peut-elle gérer des produits encrassants ou visqueux ?
- 6.4 Quelle est la température d’approche la plus basse possible ?
Une chaîne laitière déplaçant 20 000 litres par heure doit faire monter le lait cru de 5 °C à 72 °C et le maintenir à cette température pendant 15 secondes. Boulonnez un échangeur à plaques sur ce devoir et la paroi inox entre produit et eau chaude devient le goulot d'étranglement : elle s'encrasse, elle ajoute 1 à 3 K de température d'approche, et il faut l'ouvrir pour le nettoyer. Remplacez-le par un injecteur de vapeur et la paroi disparaît, car la vapeur se condense à l'intérieur du produit. Le problème d’ingénierie passe de la surface au mélange.
L'échange thermique par contact direct n'est pas une curiosité de laboratoire. Il fonctionne dans des lignes UHT, des usines de dessalement d'eau de mer, des boucles de saumure géothermiques et des séchoirs gaz-solides. Son efficacité pour une tâche donnée dépend de trois paramètres : la qualité de la vapeur entrant dans le contacteur, la taille des bulles ou des gouttelettes formées au point de mélange et le temps de contact que le produit peut tolérer avant que la qualité n'en souffre.
0,5-1,0K Température d'approche atteinte en condensation directe, contre 5-10 K pour les unités calandre
0,1-2 s Temps de mélange et de séjour typiques à un point d'injection de vapeur en ligne
1 % vol. Gaz non condensable dans la vapeur pouvant réduire la capacité de condensation d'environ la moitié
Qu'est-ce qu'un échangeur de chaleur à contact direct ?
Un échangeur de chaleur à contact direct transfère la chaleur à travers l’interface entre deux flux plutôt qu’à travers une paroi métallique. La vapeur injectée dans le lait, les gaz de combustion projetés dans l'eau et l'air soufflé à travers un lit de granulés tombant sont tous des tâches de contact direct, et chacune d'elles dépend de la qualité du mélange plutôt que de l'état de la surface du tube.
Définition
Un échangeur de chaleur à contact direct est un dispositif dans lequel deux flux non miscibles à des températures différentes échangent de la chaleur via leur propre interface, sans paroi de séparation. Le devoir transféré dépend de la surface interfaciale, du temps de contact et de la différence de température d'entraînement, et non de la résistance thermique d'une paroi de tube.
Trois familles couvrent la quasi-totalité des usages industriels : les contacteurs gaz-liquide, où une phase est dispersée sous forme de bulles ou de gouttelettes ; des contacteurs liquide-liquide, où deux liquides non miscibles sont mélangés puis séparés ; et les contacteurs gaz-solide, où un flux de gaz chauffe ou refroidit un lit de particules en mouvement. Chaque famille a son propre régime de mixité, et chacune échoue de manière différente lorsque ce régime s'effondre.
| Type de contacteur | Paire de phases | Service typique | Temps de contact |
| Injecteur ou éjecteur de vapeur | Vapeur et liquide | Chauffage UHT et HTST, chauffage de l'eau | 0,1-2 s |
| Condenseur de pulvérisation | Gouttelettes de vapeur et de liquide | Condensation de vapeur, chauffage de l'eau de procédé | 1-5 s |
| Colonne à barbotage ou à bulles | Gaz et liquide | Chauffage, refroidissement, humidification, décapage | 10-60 s |
| Contacteur liquide-liquide avec zone de décantation | Deux liquides non miscibles | Saumure géothermique, dessalement, récupération de chaleur résiduelle | 5-30 s |
| Contacteur rotatif gaz-solide | Gaz et solides en vrac | Séchage et refroidissement de poudres et granulés | 20-120 s |
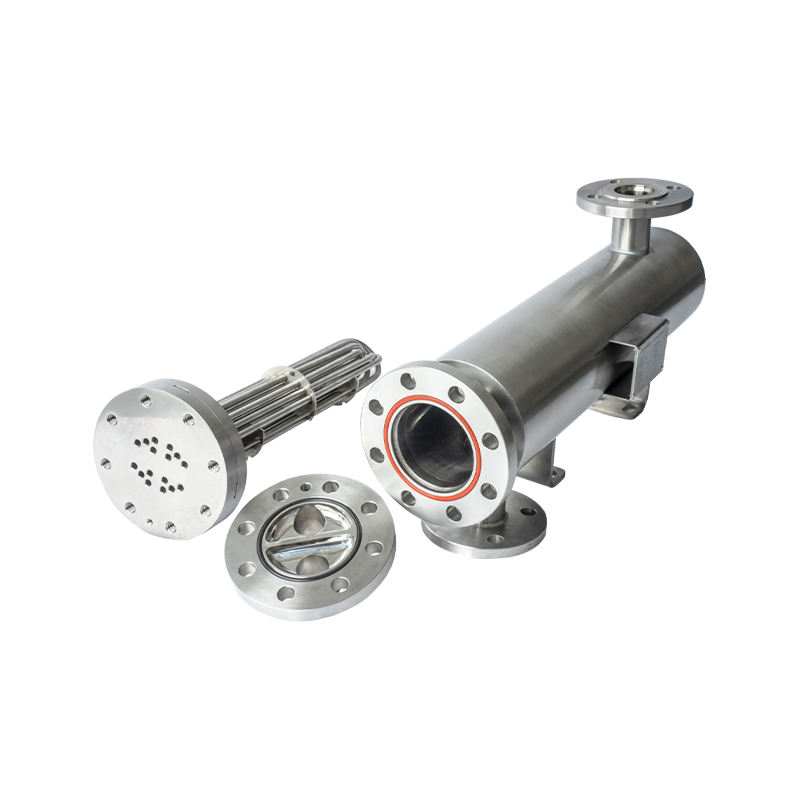
L'interface étant la surface de transfert de chaleur, une unité à contact direct peut être construite à l'intérieur d'un seul boîtier hygiénique. Un échangeur de chaleur hybride à contact direct conçu pour le secteur alimentaire, par exemple, place l'étape d'injection et l'étape de séparation dans une seule cuve, ce qui supprime entièrement la boucle d'eau chaude intermédiaire et ses pompes de circulation.
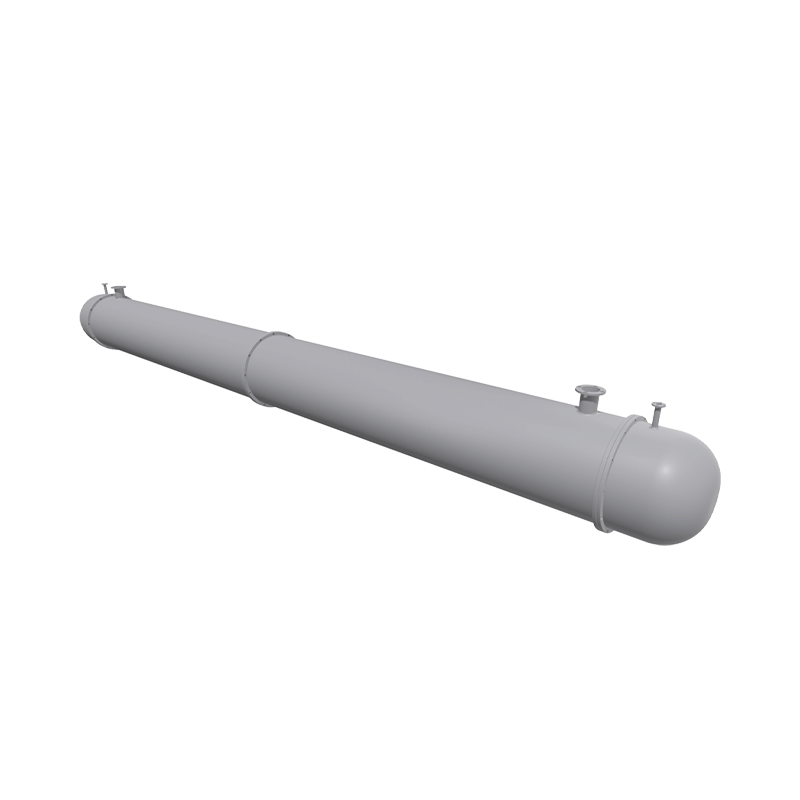 Échangeur de chaleur hybride à contact direct pour le secteur alimentaire Un échangeur hygiénique à cuve unique qui mélange directement la vapeur et les fluides de traitement, éliminant les boucles d'eau chaude intermédiaires et réduisant l'encrassement des parois des tubes. Voir le produit →
Le compromis est que les deux flux doivent se rencontrer physiquement. Ce simple fait détermine chaque décision de spécification qui suit, de la filtration de la vapeur à la taille de la zone de décantation.
Exigences de chauffage : le côté vapeur donne la priorité
La fonction de chauffage dans une unité à contact direct est fixée par un bilan de masse et d'énergie, et non par la surface. Augmenter un kilogramme d'un produit semblable au lait de 60 K à 3 bar(a) de vapeur consomme environ 0,11 à 0,12 kg de vapeur, et ce chiffre ne change pas lorsque le contacteur est agrandi.
Qualité de la vapeur et gaz non condensables
Deux paramètres côté vapeur déterminent si le service calculé est réalisable dans la pratique, et tous deux sont vérifiés avant de geler toute conception thermique.
- Fraction de siccité de 0,95 ou plus. La vapeur humide transporte des gouttelettes d'eau de chaudière entraînées qui ajoutent des solides dissous au produit et érodent la buse d'injection.
- Gaz non condensables en dessous de 1% en volume. L'air ou l'azote atteignant l'interface de condensation la recouvre et la ventilation est le seul remède une fois le gaz présent.
- Filtration et qualité vapeur. Les droits sur les aliments et les boissons font normalement référence à la pratique acceptée 3-A pour la vapeur culinaire, tandis que les droits biopharmaceutiques font référence aux limites de vapeur purifiée ou pure de l'USP.
Les objectifs de température et la dilution qu’ils créent
Les cibles thermiques standards restent inchangées. La pasteurisation HTST maintient le produit à 72 °C pendant 15 secondes et le traitement UHT s'effectue entre 135 °C et 150 °C pendant 2 à 5 secondes. Ce qui change avec l'injection directe, c'est que la vapeur condensée ajoute de l'eau au produit, à raison d'environ 11 % en masse sur une montée de 60 K.
Note de processus
L’eau ajoutée est conçue et non vécue. Dans un système UHT direct, le produit est injecté à environ 140 °C, maintenu pendant 2 à 5 secondes, puis flashé dans une enceinte sous vide à environ 70 °C. L'évaporation flash élimine exactement l'eau apportée par la vapeur, de sorte que la teneur finale en solides revient à sa valeur d'origine.
Les unités d'injection et d'éjection de vapeur sont les bêtes de somme de cette tâche car elles combinent l'étape de chauffage et la première étape de mélange dans un seul ensemble de buses.
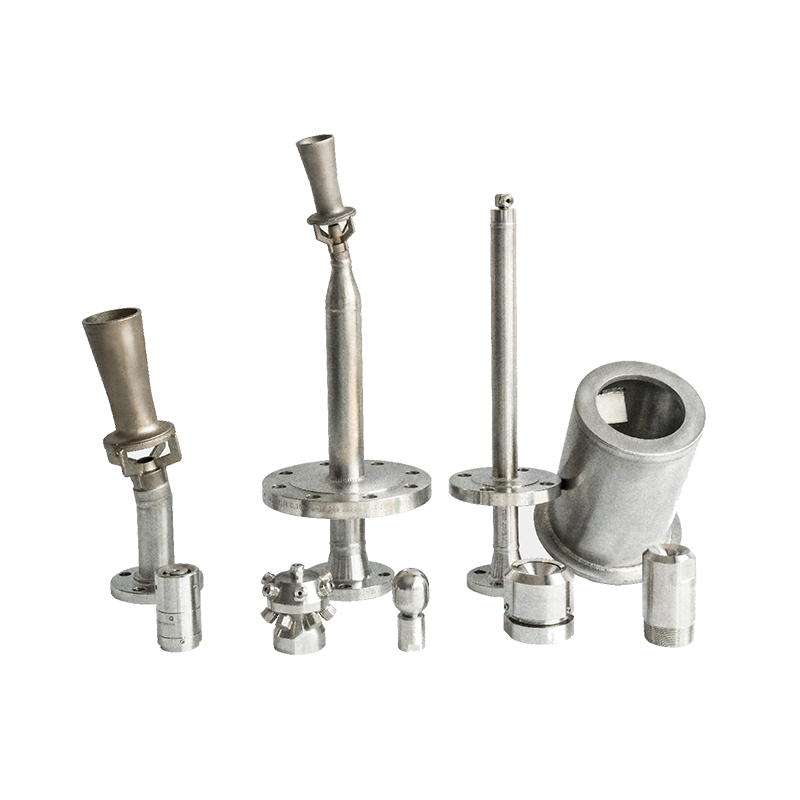 Éjecteur de vapeur sanitaire pour le chauffage et le mélange en ligne Un injecteur Venturi hygiénique qui utilise de la vapeur pour chauffer, mélanger et transporter des fluides liquides ou gazeux en ligne, sans pièces mobiles. Voir le produit →
Lorsque le refroidissement flash est impossible, car le produit est trop visqueux pour libérer de la vapeur ou trop sensible à la chaleur pour pénétrer dans une chambre à vide, la voie directe s'arrête et un échangeur mural reste le choix le plus sûr.
Exigences de mélange : la zone interfaciale passe avant la surface
Dans un dispositif à contact direct, la surface de transfert de chaleur est la surface interfaciale, environ six fois la fraction volumique de la phase dispersée divisée par le diamètre moyen de Sauter. Réduire de moitié le diamètre moyen des gouttelettes ou des bulles double la surface disponible sans toucher le récipient, c'est pourquoi l'énergie de mélange est plus importante que le volume du récipient.
Dimensionnement des gouttelettes et des bulles
Les contacteurs à barbotage et à colonne à bulles produisent généralement des diamètres moyens Sauter compris entre 0,5 mm et 3 mm. Les injecteurs et éjecteurs de vapeur en ligne atteignent 0,1 mm à 1 mm, entraînés par une chute de pression d'environ 1 à 4 bars à travers la buse. Cet écart d’un ordre de grandeur est ce qui sépare un contacteur de 30 secondes d’un contacteur de 1 seconde.
Temps de mélange et surchauffe locale
Le temps de mélange au point d’injection doit être maintenu entre 0,1 et 2 secondes. Un contact plus long à l'intérieur du panache d'injection signifie que le produit le plus proche de la buse passe un temps mesurable bien au-dessus de la température cible globale, et les protéines laitières se dénaturent à ce point chaud local même lorsque la température moyenne de sortie est correcte.
La séparation, l'exigence qui met fin à la plupart des projets
La rétention en phase dispersée se situe entre 5% et 20% en volume dans les contacteurs liquide-liquide, et la zone de décantation doit être dimensionnée à partir de la loi de Stokes pour la plus petite gouttelette qui ne sera pas réalisée avec la phase continue. Si les deux flux ne peuvent pas être complètement séparés, le contact direct n’est pas la bonne technologie, même si le transfert de chaleur semble attrayant sur le papier.
Doubler l’énergie de mélange pour réduire de moitié le diamètre moyen des gouttelettes permet d’obtenir 100 % de surface interfaciale en plus et aucune surface de transfert de chaleur supplémentaire.
Cinq décisions qui fixent le design
- Fixez le devoir et la température cible. Une montée de 60 K nécessite 0,11 à 0,12 kg de vapeur par kilogramme de produit, et la tolérance de sortie est normalement maintenue à plus ou moins 0,5 K.
- Définissez les spécifications de vapeur. Fraction de siccité de 0,95 ou mieux, gaz non condensables inférieur à 1% et filtration adaptée au grade culinaire ou vapeur pure.
- Dimensionnez l'interface. Choisissez la buse ou le diffuseur qui délivre le diamètre moyen Sauter cible à la chute de pression disponible.
- Définissez le budget temps de contact. Injection et mélange en 0,1 à 2 secondes, maintien du tube en 2 à 5 secondes pour le service UHT.
- Prouver la séparation et le contrôle. Modélisez l’étape de décantation ou de flash, puis confirmez le contrôle du vide, du niveau et de la température dans les limites de tolérance indiquées.
Contact direct ou unités murales : où chacun échange
Les conceptions à contact direct atteignent des températures d'approche de 0,5 K à 1 K, contre 1 K à 3 K pour les unités à plaques et 5 K à 10 K pour les unités à calandre et tubes, mais elles ne sont qualifiées que lorsque les deux flux peuvent ensuite être séparés.
Contact direct
- Température d'approche de 0,5 K à 1 K en service de condensation
- Pas de mur, donc pas de couche d'encrassement et pas de surface squameuse
- Coût d'installation le plus bas pour le chauffage direct et la condensation de vapeur
- Nécessite une séparation prouvée des deux flux
À base murale
- Température d'approche de 1 K à 10 K selon type
- Aucun contact croisé entre le produit et le fluide de service
- Fonctionne avec deux fluides qui doivent rester séparés
- Le mur lui-même est encrassé et nécessite un nettoyage périodique
Température d'approche typique par type d'échangeur (K)
Là où le contact direct l’emporte de manière décisive, c’est la stérilisation continue. Un stérilisateur automatique UHT à ultra haute température construit autour de l'injection directe atteint 140 °C en moins de deux secondes et revient à 70 °C dans le récipient flash, un profil de montée en température et de refroidissement qu'une unité murale ne peut égaler sans beaucoup plus de surface.
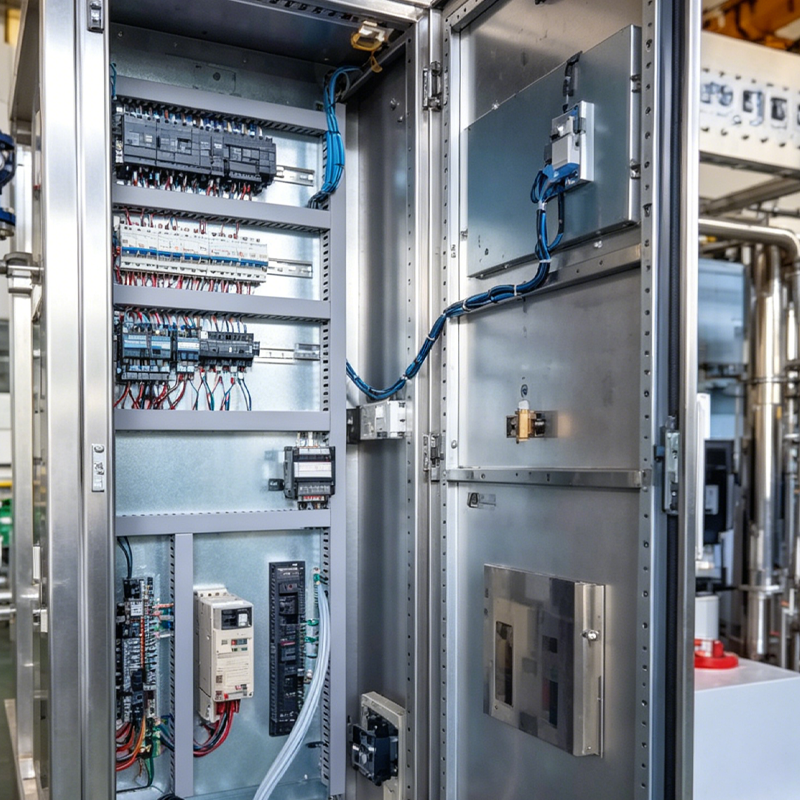 Stérilisateur UHT automatique pour la transformation des aliments liquides Un système de stérilisation flash à injection directe avec contrôle automatisé, chauffage et refroidissement rapides et récupération de chaleur élevée pour les produits laitiers et les boissons. Voir le produit →
La même logique s'applique à la récupération de la chaleur perdue à partir de la saumure géothermique et au refroidissement des solides en vrac, où les solides eux-mêmes constituent la phase dispersée et aucune étape de séparation n'est nécessaire.
Que faut-il écrire dans une spécification de contact direct
Une spécification complète de contact direct contient six chiffres : service en kW, débit de produit en kg/h, pression de vapeur et fraction sèche, température cible avec sa tolérance, temps de séjour maximum autorisé et dilution admissible en masse.
- Service et débit de produit, indiqués à la viscosité de conception et non aux propriétés de l'eau.
- Pression de vapeur, fraction de siccité de 0,95 ou mieux et degré de filtration.
- Température cible avec tolérance, généralement plus ou moins 0,5 K à la sortie.
- Temps de séjour maximum à température, normalement 2 à 5 secondes pour le service UHT.
- Dilution admissible, exprimée en pourcentage de la masse du produit et vérifiée par rapport à l'étape de flash ou de séparation.
- Finition de surface en contact avec le produit et critères d'hygiène, y compris une valeur de rugosité de 0,8 micromètre Ra ou mieux pour les produits laitiers et biopharmaceutiques.
Risque d'achat
La plupart des projets de contact direct qui ne fonctionnent pas bien sur site échouent du côté de la vapeur, et non du côté des navires. Une siccité de 0,90 au lieu de 0,95 modifie à la fois le bilan énergétique et la composition du produit, et elle est généralement découverte trois semaines après la mise en service plutôt qu'au stade de la conception.
La finition de surface, la qualité du matériau et la géométrie des joints suivent les mêmes règles que toute pièce en contact avec le produit ; les exigences pratiques sont définies dans notre note sur les matériaux et la finition des surfaces pour les échangeurs de chaleur hygiéniques. Lorsque le contacteur est expédié dans le cadre d'un emballage plus grand, la tuyauterie, les vannes et l'instrumentation environnantes arrivent généralement sous la forme d'un support de processus sanitaire intégré, qui maintient la limite hygiénique en un seul endroit.
Shiloc (Shanghai) Industrial Trading Co., Ltd. fournit ces unités dans des projets alimentaires, de boissons et biopharmaceutiques, où les spécifications sont normalement examinées par un ingénieur de procédés, une fonction qualité et une équipe d'achats avant que la taille de la buse ne soit fixée.
Réponses aux questions les plus posées par les ingénieurs de procédés
Quelle quantité d’eau l’injection directe de vapeur ajoute-t-elle au produit ?
Environ 0,11 kg de condensats par kilogramme de produit pour une montée de 60 K, soit près de 11 % massique. En service UHT direct, l'eau est à nouveau éliminée par évaporation flash à environ 70 °C, de sorte que la teneur finale en matières solides reste inchangée ; si le refroidissement flash n'est pas possible, la dilution doit être acceptée ou la voie directe abandonnée.
Quelle qualité de vapeur est requise pour les applications alimentaires et biopharmaceutiques ?
Fraction de siccité supérieure ou égale à 0,95, gaz non condensables inférieur à 1 % en volume et filtration adaptée à l'application. Les installations d'aliments et de boissons font normalement référence à la pratique acceptée 3-A pour la vapeur culinaire, tandis que les installations biopharmaceutiques fonctionnent selon les limites de vapeur purifiée ou pure USP avec des surfaces de contact en acier inoxydable 316L.
Une unité à contact direct peut-elle gérer des produits encrassants ou visqueux ?
Oui. Sans paroi, il n'y a pas de surface sur laquelle l'amidon, les protéines ou les dépôts minéraux peuvent se déposer. C'est pourquoi l'injection directe est utilisée sur les flux de lactosérum, d'amidon et à haute teneur en solides où les unités murales s'encrassent en quelques heures. Les limites sont l'énergie de mélange et la séparation : au-dessus d'environ 500 cP, le temps de mélange augmente fortement et la chute de pression requise dans la buse devient non rentable.
Quelle est la température d’approche la plus basse possible ?
Entre 0,5 K et 1 K en fonction de condensation, limité par les gaz non condensables dans la vapeur et par le temps de séjour nécessaire à une séparation complète des phases. Pousser en dessous de 0,5 K augmente le volume du contacteur avec des rendements fortement décroissants, et éliminer les dernières traces d'air de la vapeur est normalement la solution la moins chère.
Règle générale
Si la vapeur est sèche, les gouttelettes sont petites et les deux flux se séparent proprement, un échangeur à contact direct battra une unité murale en termes de température d'approche, de coût d'investissement et de temps d'arrêt pour le nettoyage. Si l’une de ces trois conditions échoue, ce ne sera pas le cas.
PRÉCÉDENT:Échangeur de chaleur tube dans tube : performances thermiques et exigences de processus
SUIVANT:Comment choisir un fabricant fiable de skids intégrés pour bioprocédés | Guide expert
SUIVANT:Comment choisir un fabricant fiable de skids intégrés pour bioprocédés | Guide expert
Intéressé par la coopération ou avez des questions ?
Produits connexes
Travaillons ensemble Bienvenue à bord !
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Rejoignez notre liste de diffusion
Catégories de produits
Liens rapides
Liens rapides
Droits d'auteur © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Tous droits réservés.
Systèmes et équipements de traitement pour les fabricants du secteur agroalimentaire et biopharmaceutique