English
 русский
 Português
 Français


 Lire la suite
Catégorie de produit
NOUVELLE catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86-21-57560276
Actualités connexes
- Que sont les skids intégrés aux bioprocédés et pourquoi sont-ils essentiels à la fabrication biopharmaceutique moderne ?
- Skids de bioprocédés pour la fabrication d'anticorps monoclonaux : un guide de sélection pratique
- Comment valider avec succès les skids intégrés aux bioprocédés pour la biofabrication GMP
- Que sont les skids intégrés aux bioprocédés et comment soutiennent-ils la biofabrication moderne ?
Normes de qualité pour la fabrication de skids intégrés aux bioprocédés : un guide pratique
Content
- 1 Pourquoi les normes de qualité sont importantes dans la fabrication de skids de bioprocédés
- 2 Normes de base pour la fabrication de skids intégrés aux bioprocédés
- 3 Sélection des matériaux, finition de surface et conception hygiénique
- 4 Contrôle qualité du soudage et de la fabrication
- 5 Tests d'acceptation en usine et tests d'acceptation sur site
- 6 Documentation : l'épine dorsale de la qualité des dérapages
- 7 Comment évaluer la capacité qualité d'un fabricant de patins
- 8 Choisir un partenaire de fabrication avec le bon système qualité
Pourquoi les normes de qualité sont importantes dans la fabrication de skids de bioprocédés
Un skid de bioprocédés qui réussit l'inspection visuelle peut toujours échouer si sa qualité de fabrication n'est pas documentée ou incontrôlée. Dans la pratique, les normes de qualité pour la fabrication de skids intégrés aux bioprocédés ne constituent pas une simple inspection ; il s'agit d'un ensemble d'exigences qui régissent la conception, la sélection des matériaux, le soudage, les tests et les preuves derrière chaque étape de travail. Lorsque ces normes sont appliquées de manière cohérente, le skid arrive avec un enregistrement traçable qui prend en charge l'installation, la mise en service et la validation du processus.
Les skids de bioprocédés intègrent aujourd'hui le transfert de chaleur, le contrôle de la température, le nettoyage et la distribution de fluides dans un seul cadre. Cette intégration augmente les conséquences d'une mauvaise exécution, car un seul défaut de soudure peut contaminer un lot ou entraîner un retard coûteux. Les fabricants qui construisent selon des normes reconnues telles que les directives ASME-BPE et GMP réduisent ces risques à chaque étape de la production. Comme expliqué dans notre profil de l'entreprise , cette orientation qualité s’inscrit dans une capacité d’ingénierie et de fabrication plus large.
Normes de base pour la fabrication de skids intégrés aux bioprocédés
Plusieurs normes façonnent le profil de qualité d'un skid. ASME BPE fournit le cadre le plus complet pour la conception et la fabrication hygiéniques d’équipements de bioprocédés. Les réglementations BPF ajoutent des exigences en matière de documentation, de gestion des risques et de validation. Les règles européennes relatives aux équipements sous pression peuvent s'appliquer aux conduites et aux cuves sur skid, tandis que les règles sur l'intégrité des données régissent les systèmes de contrôle automatisés.
| Norme | Accent sur la qualité | Impact sur la fabrication |
|---|---|---|
| ASME BPE | Conception hygiénique, matériaux, finition de surface, soudage, inspection | Définit les exigences en matière de dimensions, de soudures et de rugosité de surface qui régissent la fabrication. |
| BPF UE / ICH Q10 | Système qualité, gestion des risques, documentation, validation | Définit les attentes en matière de traçabilité, de contrôle des modifications et de preuves. |
| DESP 2014/68/UE | Sécurité des équipements sous pression | Classifie les ensembles et composants de patins dans des catégories de sécurité qui nécessitent des tests spécifiés. |
| FDA 21 CFR Partie 11 | Enregistrements et signatures électroniques | S'applique lorsque les systèmes de contrôle enregistrent des données ou exécutent des séquences automatisées. |
Ces normes se chevauchent souvent. Un skid construit avec des soudures et une finition de surface conformes à la norme ASME BPE satisfait aux exigences physiques, tandis que la structure des données et de la documentation GMP garantit que la qualité peut être démontrée aux inspecteurs. Pour un aperçu de la technologie derrière ces systèmes, lisez notre article sur ce que sont les skids intégrés aux bioprocédés et pourquoi ils sont essentiels .
Sélection des matériaux, finition de surface et conception hygiénique
Les surfaces de contact mouillées d'un skid de bioprocédé ne doivent pas lessiver, se corroder ou piéger le produit. C'est pourquoi le choix des matériaux et la finition de la surface sont des critères de qualité et non des choix fortuits.
Exigences en matière d'acier inoxydable
La plupart des skids de bioprocédés utilisent de l'acier inoxydable 316L pour les pièces en contact avec le fluide. La faible teneur en carbone réduit la sensibilisation lors du soudage, préservant ainsi la résistance à la corrosion. Chaque lot de production doit avoir un certificat de matériau, et le certificat doit être traçable jusqu'au numéro de série et au composant installé dans le skid. Certains processus à des températures plus élevées ou avec des milieux contenant du chlorure peuvent nécessiter des alliages plus résistants à la corrosion tels que les aciers inoxydables 904L ou duplex, mais le 316L reste la référence pour une utilisation biopharmaceutique.
Finition de surface et nettoyabilité
La rugosité de la surface affecte directement la nettoyabilité. Pour les surfaces mouillées, une exigence typique est que Ra ne dépasse pas 0,4 μm pour le polissage mécanique et que Ra ne dépasse pas 0,4 μm après électropolissage. Les fournisseurs doivent fournir des mesures de finition de surface à partir d'un profilomètre calibré. En pratique, les valeurs sont vérifiées sur les pièces de production plutôt que sur les coupons, et le rapport doit indiquer le lieu de mesure. Pour les canalisations critiques, l’inspection par endoscope complète les données d’état de surface en révélant une décoloration ou une contamination interne des soudures.
Détails de conception hygiénique
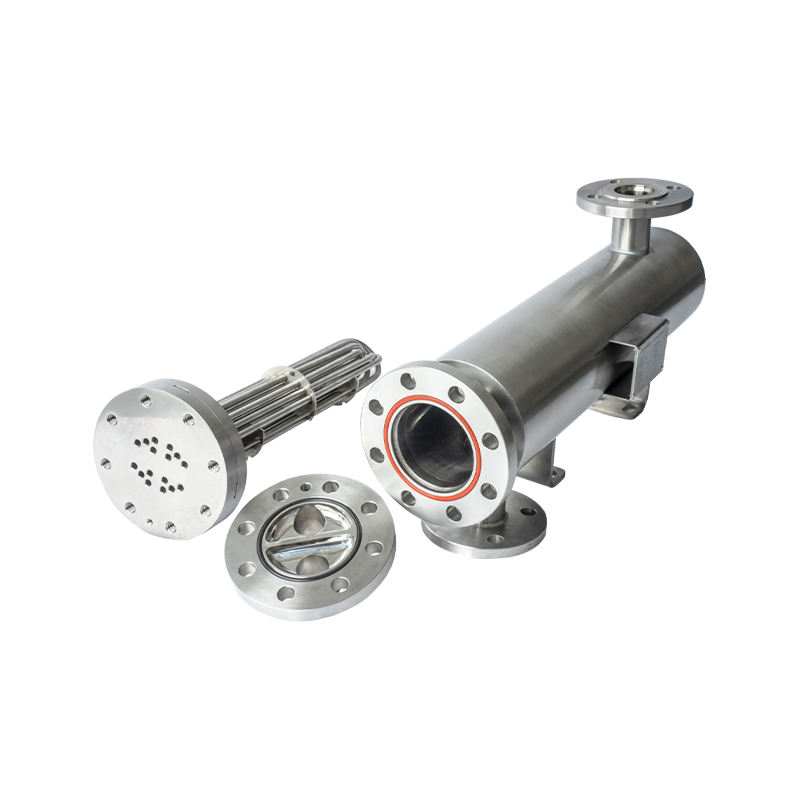
Les branches mortes constituent la source de risque de contamination la plus courante dans un skid. Des normes telles que l'ASME BPE définissent des ratios L/D acceptables pour les succursales, et un fabricant axé sur la qualité concevra le système pour minimiser ou éliminer les zones stagnantes. Des pentes d'au moins 1 à 2 % vers les points de vidange, des vannes entièrement encapsulées et des raccords de serrage hygiéniques sont des attentes normales. Lorsque le processus exige une séparation absolue entre l'utilité et le produit, un échangeur de chaleur sanitaire à double tube et à plaques est généralement sélectionné pour les applications à haute intégrité.
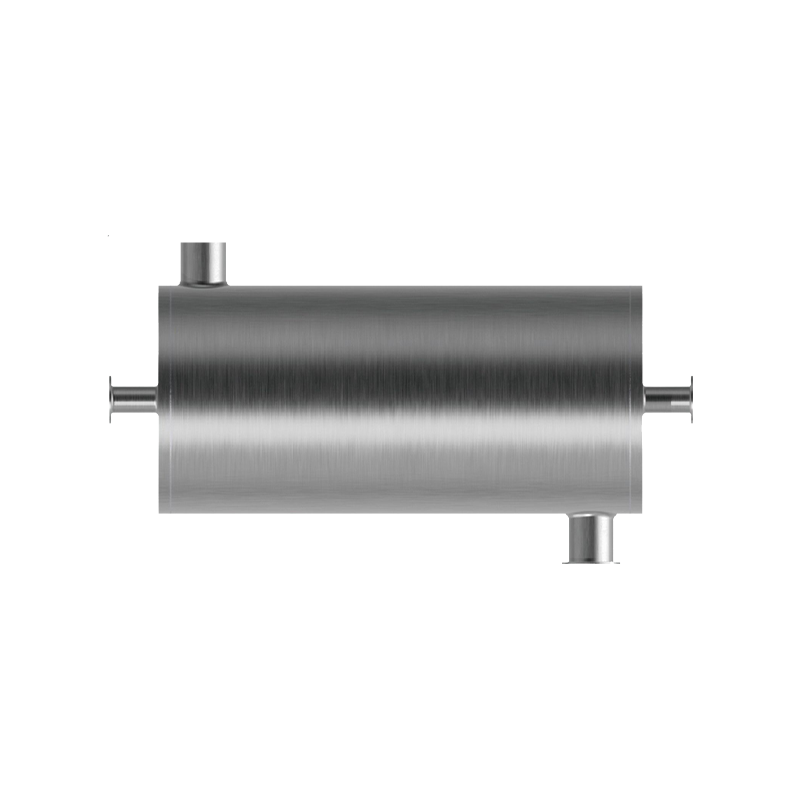
 Fabricants d'échangeurs de chaleur sanitaires personnalisés DTS (double feuille de tube), usine Shiloc (Shanghai) Industrial Trading Co., Ltd. est un fabricant chinois d'échangeurs de chaleur sanitaires DTS (double feuille de tube) personnalisés, usine, 1.... Voir le produit →
Contrôle qualité du soudage et de la fabrication
C'est dans le soudage que la qualité du dérapage se gagne ou se perd. Une finition de surface polie ne peut pas cacher une soudure interne incomplète ou une zone affectée par la chaleur qui emprisonne les bactéries. C’est pourquoi des procédures qualifiées et des soudures documentées sont essentielles.
Qualification et contrôle des procédures
Tous les soudeurs doivent être qualifiés selon les codes acceptés, tels que ASME Section IX ou ISO 9606. Avant le début de la production, le fabricant doit établir des spécifications de procédure de soudage (WPS) et des enregistrements de qualification de procédure (PQR). Le soudage orbital est préféré pour les tubes de petit diamètre et les joints de tuyaux répétitifs, car il permet un contrôle de l'arc reproductible et une pénétration complète avec une variation manuelle minimale. Chaque soudure doit être identifiée sur une carte de soudure afin que les enregistrements de fabrication, les résultats d'inspection et l'identification du soudeur puissent être liés à l'emplacement exact.
Inspection et tests d'assemblage
L’inspection visuelle ne suffit pas pour des soudures hygiéniques. L’examen endoscope de la surface interne, la mesure de la ferrite et les tests de ressuage si nécessaire font partie d’un plan qualité robuste. Après le soudage, l'ensemble complet du patin, y compris la tuyauterie, les échangeurs de chaleur et les vannes, doit être testé sous pression. Le test de pression vérifie l’intégrité mécanique et met en évidence les points de fuite au niveau des raccords et des joints. Pour un assemblage complet de composants de transfert de chaleur et de contrôle de température, les tests dans leur ensemble sont plus fiables que les tests de composants séparément. De nombreux fournisseurs construisent désormais unités de transfert de chaleur intelligentes pour bioprocédés , où le système complet peut être testé avant expédition.
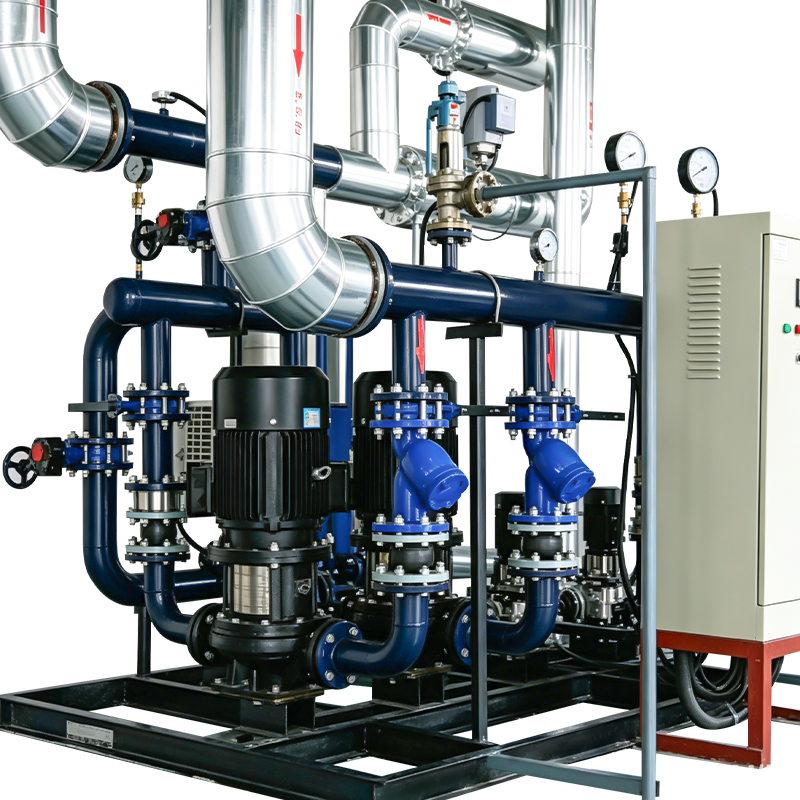 Fabricants de dérapages/unités de transfert de chaleur de bioprocédés intelligents personnalisés, usine Shiloc (Shanghai) Industrial Trading Co., Ltd. est un fabricant chinois de patins/unités de transfert de chaleur de bioprocédés intelligents personnalisés, une usine,... Voir le produit →
Tests d'acceptation en usine et tests d'acceptation sur site
Le test d'acceptation en usine (GRAISSE) est le premier point où le skid doit prouver qu'il correspond aux spécifications convenues. C'est également la meilleure opportunité pour l'acheteur de détecter les problèmes tandis que le fabricant peut toujours les corriger rapidement.
Un FAT bien structuré comprend des contrôles visuels et dimensionnels, un examen des certificats de matériaux, une vérification de l'étalonnage, une simulation de la logique de contrôle, des tests d'E/S, des contrôles des fonctions d'alarme et de sécurité, ainsi qu'un examen des enregistrements de soudure et de finition de surface. Si le skid inclut une automatisation, la séquence de contrôle doit être exécutée par rapport à des valeurs de processus simulées pour confirmer que les pompes, les vannes et les commandes du réchauffeur répondent correctement.
| Étape de test | Contrôles courants | Pourquoi c'est important |
|---|---|---|
| FAT | Vérification dimensionnelle, traçabilité des matériaux, documents de soudure, simulation de logique de contrôle, résultats d'essais de pression | Résout les problèmes avant expédition, réduisant ainsi les risques d’installation. |
| SAM | Vérification des connexions, tests de fuite, réétalonnage des capteurs, communication avec le système de contrôle de l'usine | Confirme que le dérapage fonctionne dans l'environnement final avec de vrais utilitaires. |
| Exécution des performances | Simulation de process ou remplissage de média, stabilité du point de consigne, gestion des alarmes | Génère des preuves qui soutiennent la validation formelle. |
Le rapport FAT fait partie du dossier de qualité. Pendant le SAT, le fabricant doit revérifier les paramètres critiques après le transport et l'installation, car les vibrations et le gréage peuvent modifier les éléments de leur étalonnage en usine.
Documentation : l'épine dorsale de la qualité des dérapages
Pour un utilisateur réglementé par les BPF, un skid sans documentation complète est effectivement non conforme, quelle que soit sa performance. Le matériel physique et la trace écrite doivent correspondre exactement.
Au minimum, l'ensemble de la documentation doit inclure des diagrammes de processus et d'instrumentation (P&ID), des schémas électriques, des diagrammes d'architecture de contrôle, des listes d'E/S, une nomenclature avec certificats de matériaux, des cartes de soudure et des journaux de soudure, des rapports d'essais de pression, des rapports d'essais non destructifs, des enregistrements d'état de surface, des certificats d'étalonnage et des dessins d'exécution. Pour les skids automatisés, la documentation du système de contrôle doit décrire la logique logicielle, les points de consigne d'alarme et les fonctions d'enregistrement des données.
Cette documentation aide l'utilisateur à compléter plus efficacement la qualification d'installation (IQ) et la qualification opérationnelle (OQ). Il prend également en charge les modifications ultérieures, car le dessin tel que construit et l'historique des révisions montrent exactement ce qui a été modifié et pourquoi. Si un fabricant ne peut pas fournir de preuves traçables, le système qualité n’est pas efficace.
Comment évaluer la capacité qualité d'un fabricant de patins
Plutôt que de vous fier aux supports marketing, évaluez les contrôles de qualité spécifiques en place. Les questions suivantes constituent un point de départ pratique pour les équipes d’approvisionnement, les ingénieurs et le personnel d’assurance qualité.
- Demandez à consulter le manuel qualité et toutes les certifications pertinentes pour la fabrication de skids, telles que la conformité ISO 9001 ou ASME BPE.
- Vérifiez que les procédures de soudage et les soudeurs sont qualifiés selon la norme ASME Section IX ou équivalent, et demandez des exemples de cartes de soudure et de PQR.
- Auditer le système de traçabilité des certificats de matériaux, en particulier pour les composants en contact avec le fluide et les pièces sous pression.
- Examiner le protocole FAT avant le début de la production ; il doit décrire les tests, les critères d'acceptation et qui en sera témoin.
- Vérifiez la documentation d'automatisation du fabricant et les capacités d'intégrité des données, car un unité de contrôle de température de précision pour la biopharmacie
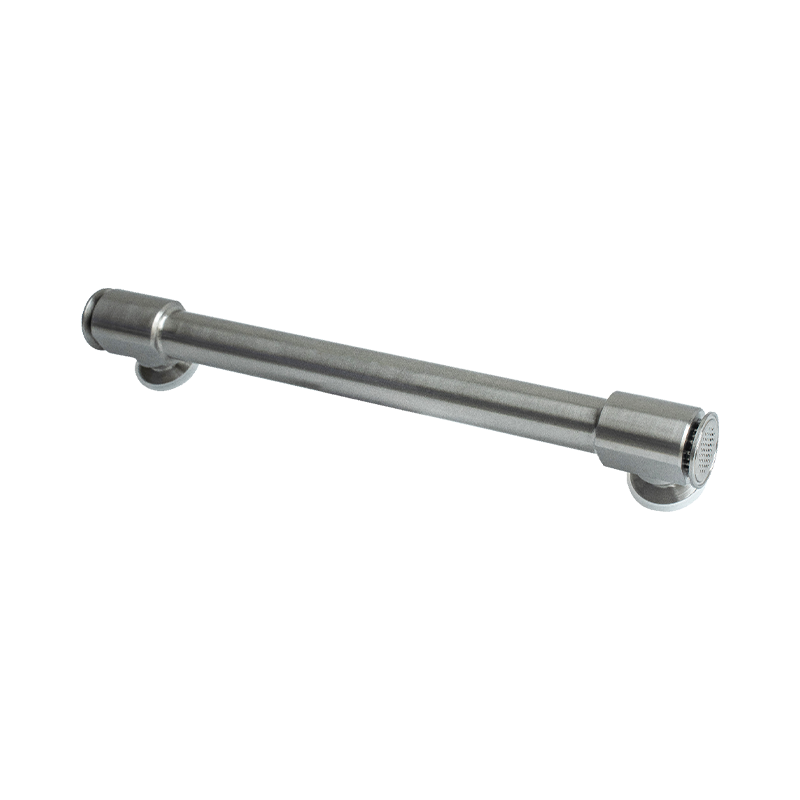
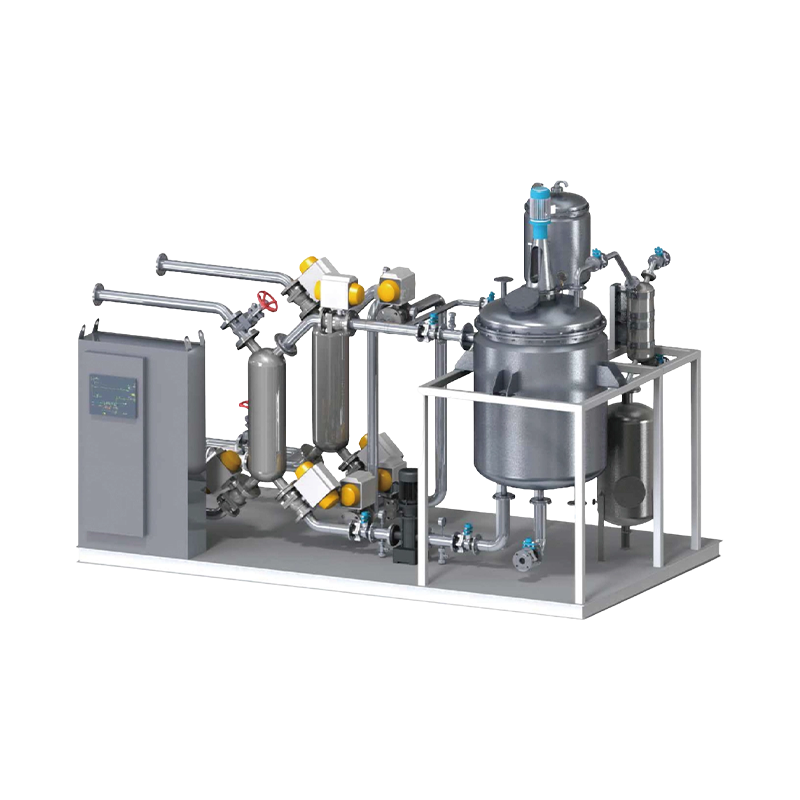 Unité de contrôle de température (TCU) de précision personnalisée pour les fabricants biopharmaceutiques, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. est une unité de contrôle de température (TCU) de précision personnalisée en Chine pour les fabricants biopharmaceutiques, fait... Voir le produit → doit enregistrer les valeurs de consigne et les écarts de manière fiable.
- Confirmez le processus de contrôle des modifications pour les révisions de conception et les modifications après livraison.
Ces critères ne sont pas théoriques. Un fabricant qui peut partager des exemples réels de cartes de soudure, de rapports FAT et de mesures d'état de surface est plus susceptible de satisfaire aux normes de qualité requises par votre projet.
Choisir un partenaire de fabrication avec le bon système qualité
Les normes de qualité pour la fabrication de skids intégrés aux bioprocédés sont concrètes : elles résident dans le rapport de rugosité de surface, les enregistrements de soudage orbital, le protocole FAT et la documentation as-built. Un skid construit selon ces normes donne au propriétaire l'assurance que l'installation, la mise en service et la validation se dérouleront sans retards inattendus ni risques de contamination.
Lors de l’évaluation d’un fournisseur, accordez autant d’attention aux processus de qualité de fabrication qu’au schéma de processus attrayant. Demandez de la documentation, des tests de témoins et une preuve de contrôle. Chez Shiloc, nous suivons la même discipline dans nos gammes de skids pour bioprocédés et d'équipements de transfert de chaleur, car la qualité du produit final dépend de la qualité des preuves qui le sous-tendent. Si vous planifiez un projet de skid de bioprocédés, contactez notre équipe d'ingénierie pour discuter de vos exigences de qualité en détail.
PRÉCÉDENT:Skids intégrés de bioprocédés pour la production de vaccins : guide d'ingénierie et d'achat
SUIVANT:Comment valider avec succès les skids intégrés aux bioprocédés pour la biofabrication GMP
SUIVANT:Comment valider avec succès les skids intégrés aux bioprocédés pour la biofabrication GMP
Intéressé par la coopération ou avez des questions ?
Produits connexes
Travaillons ensemble Bienvenue à bord !
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Rejoignez notre liste de diffusion
Catégories de produits
Liens rapides
Liens rapides
Droits d'auteur © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Tous droits réservés.
Systèmes et équipements de traitement pour les fabricants du secteur agroalimentaire et biopharmaceutique